Görüntüleme sayısı:0 Yazar:Bu siteyi düzenle Gönderildi: 2026-08-28 Kaynak:Bu site


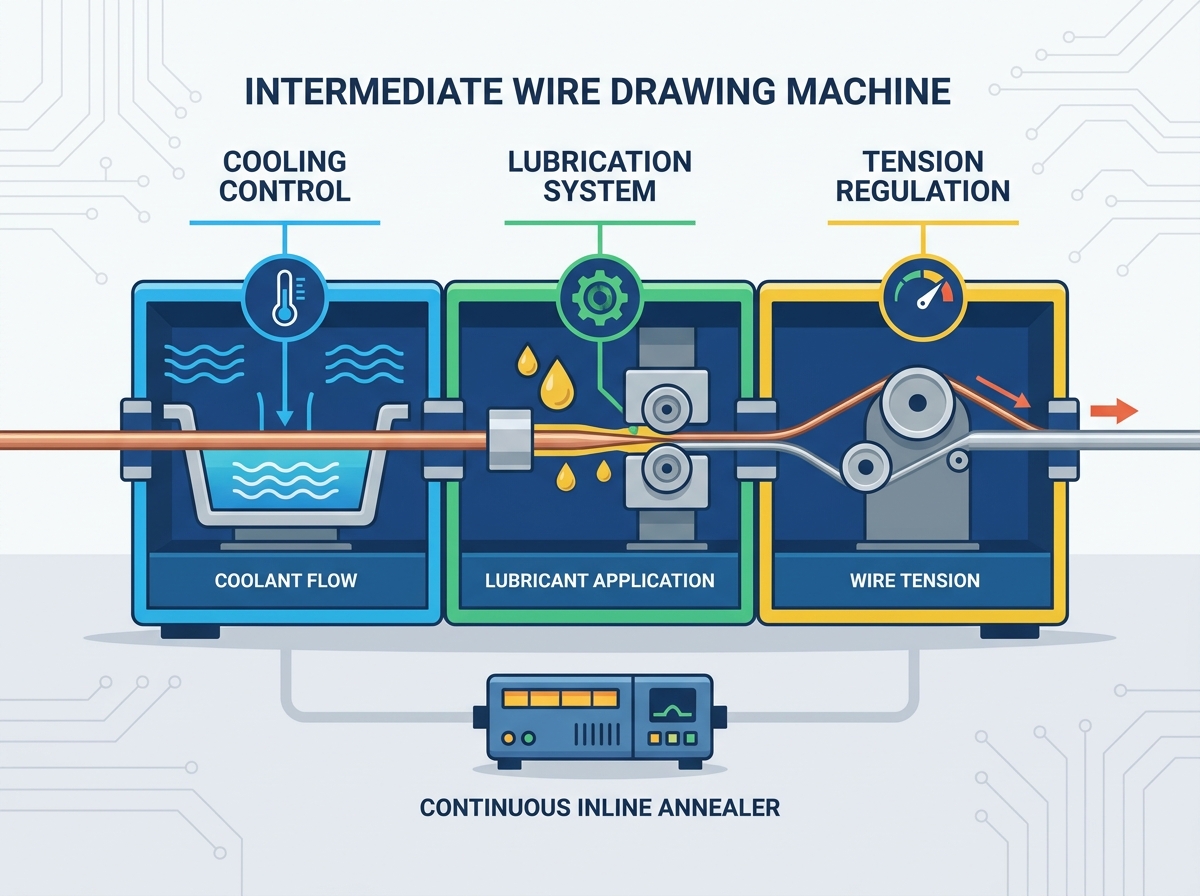
Ara çekme aşaması, ağır çubuk kırılması ile ince tel üretimi arasındaki boşluğu doldurur. Bu aşamada tam mekanik toleranslara ihtiyacınız var. Otomotiv kablo demetleri, konut bina devreleri ve mıknatıs uygulamalarına yönelik kablolar tamamen burada elde edilen hassasiyete dayanır. Bir çalıştırırken ara tel çekme makinesini , kontrolsüz sürtünme, termal genleşme ve tutarsız uzama hızla meydana gelir. Bu yönetilmeyen faktörler doğrudan tel kopmalarına, yüzey kusurlarına, hızlandırılmış kalıp aşınmasına ve makinenin aksama süresine neden olur. Tutarlı bir şekilde yüksek kaliteli tel üretmek için operatörlerin belirli bir süreç kontrolü üçlüsüne hakim olmaları gerekir. Termal yönetim, sıvı yağlama ve kapalı devre gerilimi, modern tel çekme ekipmanının değerlendirilmesinde birincil değerlendirme kriterlerini oluşturur. Bu üç öğeye hakim olmak, sürekli üretim sağlar, hurdayı en aza indirir ve sarf malzemesi takımlarının ömrünü uzatır.
Termal Kararlılık: Modern ekipman, ısı üretimini yönetmek için hedeflenen ırgat ve kalıp soğutmayı kullanır (genellikle 150–400°C'ye ulaşır). Çubuk kırma makinelerinden daha hafif soğutma gerektirirken, bu hassas sıcaklık kontrolü, daha ince tellerdeki metalurjik bozulmayı önler.
Sürtünmeyi Azaltma: Optimize edilmiş yağlama sistemleri (sprey veya banyo), kalıp ömrünü uzatmak ve farklı alaşımlarda yüzey kalitesini korumak açısından tartışılamaz.
Dinamik Germe: Bireysel AC servo sürücüler, frekans kontrollü invertörler ve sensör yuvarlanma kontrolleri, kablo gerginliğini katı ±%2 toleranslar dahilinde tutarak bükülme ve kopmayı ortadan kaldırır.
Sistem Entegrasyonu: Başarılı dağıtım, kesintisiz üretim sağlamak için aşağı akış bileşenleriyle, özellikle de sürekli hat içi tavlayıcıyla kusursuz senkronizasyon gerektirir.
Ara tel çekme, fabrika ortamında çap küçültme işleminin son derece spesifik bir aşamasını temsil eder. Tipik olarak bu ekipman, çubuk kırma makinesinden geçmiş olan teli alır. Tel genellikle 2,5 mm ila 3,5 mm arasındaki çaplarda ara aşamaya girer. Makine bunu bir dizi kalıp aracılığıyla 0,4 mm"den 1,2 mm"ye kadar değişen son işleme çaplarına kadar azaltır. Bu aşama hassas bir mekanik denge gerektirir. Tel, uygunsuz gerilim altında kopacak kadar incedir ancak yine de çekişin azaltılması sırasında önemli miktarda sürtünme ısısı üretecek kadar kalındır.
Çubuk dökümünden ara çekme işlemine geçiş, mühendislik odağını değiştirir. Çubuk kırma makineleri büyük mekanik kuvvetle başa çıkar. 8 mm"lik çubuğun azaltılmasıyla üretilen aşırı ısıyı yönetmek için ağır hizmet tipi soğutmaya ihtiyaç duyarlar. Ara makineler hafif-orta düzeyde soğutma sistemlerini kullanır. Tel daha ince olduğu için nispeten daha az mutlak ısı üretir. Bununla birlikte, çekme ırgatları arasında esnemeyi veya kırılmayı önlemek için önemli ölçüde daha yüksek gerilim hassasiyeti gerektirir.
Çizim programları, ara uygulamalarda genellikle taslak başına %20 ila %26 arasında değişen, kalıp başına kesin alan azaltımını belirler. Operatörler, ırgatların motor hızlarına uyacak şekilde bu azalmaları doğru bir şekilde hesaplamalıdır. Eğer çekim programı makinenin mekanik uzama faktörüne uymuyorsa, tel ya ırgatların üzerinde aşırı derecede kayacak ya da çok fazla çekilip kırılacaktır.
İşleme değişkenleri, çekilen metale bağlı olarak önemli ölçüde değişir. Operatörler, bir yapılandırırken bakır ve alüminyum tel çekme serisini farklı metalurjik özellikleri hesaba katmalıdır. Alüminyum bakıra göre çok daha düşük bir çekme mukavemetine sahiptir. Boyun eğmeyi önlemek için son derece hassas gerilim kontrolü ve özel kalıp geometrileri gerekir. Bakır soğuk çalışma sırasında hızla sertleşir. Yüzey kalitesini korumak ve kalıp çizilmesini önlemek için agresif yağlama gerektirir.
Bu aşamanın çıktısı doğrudan yüksek talep gören üretim uygulamalarına beslenir. Ara tel, otomotiv kablo demetleri, konut inşaat telleri ve elektrik motorlarında kullanılan emaye tel için temel görevi görür. Bu son kullanımları anlamak, satın alma kararlarının bağlamsallaştırılmasına ve yatırım getirisinin sağlanmasına yardımcı olur.
Makine performansını değerlendirirken belirli başarı kriterleri temel oluşturur. Genel Ekipman Verimliliği (OEE), kullanılabilirliği, performansı ve kaliteyi izler. Genellikle saniyede metre (m/s) cinsinden ölçülen maksimum hat hızı, verimi belirler. Çekilen telin tonu başına enerji tüketimi, tahrik sistemlerinin mekanik ve elektriksel verimliliğini vurgular.
Parametre | Bakır Tel İşleme | Alüminyum Tel İşleme |
|---|---|---|
Çekme Dayanımı Taşıma | Yüksek gerilim toleransı; sağlam ırgat kavrama gerektirir. | Düşük gerilim toleransı; boyun eğmeye ve esnemeye eğilimlidir. |
İş Sertleştirme Oranı | Hızlı sertleşme; hemen aşağı yönde tavlama gerektirir. | Orta derecede sertleşme; özel kalıp açıları gerektirir. |
Yağlama Gereksinimi | Yağ bakımından zengin emülsiyonlar (%4-7 konsantrasyon). | Yüksek viskoziteli yağlar veya özel sentetik emülsiyonlar. |
Kalıp Geometrisi (Yaklaşma Açısı) | Standart yaklaşma açıları (16-18 derece). | Daha yumuşak metal akışına uyum sağlamak için daha geniş yaklaşma açıları. |
Tel çekme ciddi bir plastik deformasyon sürecidir. Tel, kalıbın azaltıcı geometrisinden geçerken, mekanik iş ve yoğun yüzey sürtünmesi çok büyük termal yükler oluşturur. Kalıp arayüzündeki sıcaklıklar rutin olarak 150–400°C"ye ulaşır. Kontrol edilmezse bu ısı tele aktarılır. Tane yapısını değiştirir ve metalin mekanik özelliklerini bozarak onu sonraki işlemler için uygunsuz hale getirir.
Bununla mücadele etmek için üreticiler çekme ırgatlarının içine dar aralıklı su soğutma sistemleri tasarlıyorlar. Bu dahili sistemler, ırgat tamburunun yüzeyinin hemen altında soğutulmuş suyu sirküle eder. Dar aralık soğutma suyunun hızını arttırır. Bu, telden uzağa ısı transferini maksimuma çıkarır. Döner bağlantılar, sabit su besleme hatlarını dönen ırgatlara bağlayarak tutarlı akış hızlarını korur. Amaç, teli aşırı soğutmadan ırgat yüzey sıcaklığını dengelemektir. Aşırı soğutma, metalin bir sonraki taslağa girmeden önce kırılgan hale gelmesine neden olabilir.
Doğrudan kalıp soğutma, kaynaktaki ısıyı giderir. Soğutma sıvısı doğrudan çekme kalıplarının dış muhafazaları çevresinde dolaşır. Bu, tungsten karbür veya Polikristalin Elmas (PCD) kalıp uçlarının termal genleşmesini önler. Kalıp genişlerse tel çapı toleransın dışına çıkar. Doğrudan soğutma kalıp geometrisini yerinde kilitler. Koşunun başlangıcından bitişine kadar tutarlı tel ölçüsü sağlar.
Tesis altyapısı termal yönetimde önemli bir rol oynamaktadır. Makinenin dahili ısı eşanjörleri (tipik olarak plakalı veya gövde-boru tasarımları) tesisin merkezi soğutma kulesiyle sorunsuz bir şekilde entegre olmalıdır. Merkezi soğutma kulesi doğru giriş sıcaklığında (genellikle 25-30°C civarında) su sağlayamazsa, makinenin dahili soğutma verimliliği düşer, bu da ırgatların aşırı ısınmasına ve tel kopmalarına yol açar.
Bu soğutma mimarilerinin uygulanması belirli bakım risklerini beraberinde getirir. Sert su, dar soğutma kanallarında kireçlenmeye ve mineral birikmesine neden olur. Zamanla bu birikme akışı kısıtlar ve ırgatı yalıtarak soğutma verimliliğini büyük ölçüde azaltır. Ekipmanı değerlendirirken önleyici bakım erişilebilirliğini de değerlendirmeniz gerekir. Operatörlerin tüm tahrik grubunu sökmeden soğutma hatlarını yıkamak, döner bağlantıları incelemek ve contaları değiştirmek için açık erişime ihtiyacı vardır.
Optimum termal stabiliteyi korumak için bakım ekipleri katı bir soğutma sistemi protokolünü izlemelidir:
Döner bağlantı noktalarını haftalık olarak yavaş sızıntılar veya basınç düşüşleri açısından inceleyin.
Irgat ceketlerinin içinde kalsiyum birikmesini önlemek için soğutma suyu sertliğini aylık olarak test edin.
Dar aralıklı soğutma kanallarını her altı ayda bir kireç çözücü solüsyonla yıkayın.
Hat içi akış ölçerleri kullanarak kalıp soğutma manifoldlarındaki akış hızını doğrulayın.
Besleme suyunun belirtilen giriş sıcaklığında kalmasını sağlamak için ısı eşanjörü termostatlarını kalibre edin.
Yağlama, tel çekmede iki temel fonksiyona hizmet eder. Tel ile kalıp arasındaki sürtünmeyi azaltır ve metalik ince parçacıkları temizler. Ekipman üreticileri genellikle iki sıvı dağıtım yönteminden birini kullanır: tam daldırmalı banyo sistemleri veya yönlendirilmiş püskürtme sistemleri.
Banyo sistemleri tüm çekme bölgesini (ırgatlar, kalıplar ve tel) sürekli bir emülsiyon havuzuna batırır. Bu mükemmel soğutma sağlar ve sıvı kapsamını garanti eder. Bununla birlikte, büyük miktarda yağlayıcı ve ağır hizmet tipi filtreleme gerektirir. Yönlendirilmiş püskürtme sistemleri, yağlayıcıyı doğrudan kalıp girişine ve ırgat yüzeyine enjekte etmek için hedefli nozullar kullanır. Püskürtme sistemleri daha az sıvı hacmi kullanır ve yüksek soğutma verimliliği sunar. Hassas nozül hizalaması gerektirirler. Bir nozul tıkanırsa kalıp kuru çalışır ve neredeyse anında arızalanır.
Sistem Tipi | Gerekli Sıvı Hacmi | Soğutma Verimliliği | Filtrasyon Talebi | Bakım Odağı |
|---|---|---|---|---|
Tam Daldırma (Banyo) | Yüksek (Yüzlerce galon) | Mükemmel (Toplu Isı Giderimi) | Yüksek (Büyük partikül yükü) | Tank temizliği, toplu sıvı değişiklikleri, çamur giderme |
Yönlendirilmiş Sprey | Düşük ila Orta | Yüksek (Hedeflenen Isı Giderimi) | Ilıman | Nozul hizalaması, tıkanıklıkların temizlenmesi, pompa basıncı kontrolleri |
Akışkan kimyasını yönetmek operasyonel başarıyı belirler. Emülsiyon konsantrasyonlarını, pH seviyelerini ve sıcaklıkları günlük olarak izlemelisiniz. Metaller arasında geçiş yaparken sıvı yönetimi daha da zorlu hale gelir. Bakır emülsiyonları tipik olarak alüminyum yağlayıcılardan farklı yağ konsantrasyonlarında ve pH seviyelerinde çalışır. Yanlış viskozite veya kimyanın kullanılması sıvının bozulmasına, sürtünmenin artmasına ve ciddi kalıp aşınmasına yol açar.
Serseri yağ kirliliği, emülsiyon stabilitesi için büyük bir tehdit oluşturur. Makinenin tahrik bölümünden sızan hidrolik yağlar veya dişli yağları çekme emülsiyonuna karışabilir. Bu serseri yağı teli kaplayarak gerçek çekme yağının işini yapmasını engeller. Aynı zamanda sıvı tankındaki bakteri üremesini de teşvik ederek emülsiyonu bozar ve tesis zemininde kötü kokulara neden olur. Tahrik contalarının düzenli olarak temizlenmesi ve bakımı bu kirlenmeyi önler.
Yağlama verimliliği doğrudan yüzey kalitesi sonuçlarıyla bağlantılıdır. Tel kalıptan çekilirken mikroskobik metal parçaları kesilir. Bu, metalik toz veya ince parçacıklar oluşturur. Sağlam bir yağlama sistemi bu ince taneleri kalıp boğazından dışarı atar. Eğer ince taneler birikirse tel yüzeyine çizikler atarlar. Bu, telin aşağı yöndeki elektrik testinde başarısız olmasına neden olan çizikler oluşturur.
Entegre sıvı yönetim sistemleri filtrelemeyi ve devridaimi yönetir. Kağıt yataklı filtreler, manyetik ayırıcılar veya santrifüj sistemleri, kirli emülsiyondaki partikül maddeleri uzaklaştırır. Bu ince parçacıkların etkili bir şekilde giderilmesi, çekme yağlayıcının ömrünü uzatır. Tehlikeli atıkların bertarafını azaltır ve çekme bölgesine yalnızca temiz sıvının geri dönmesini sağlar.
Çoklu çekişli uzama, hassas hız senkronizasyonuna dayanır. Tel birbirini takip eden her kalıptan geçtikçe kesit alanı azalır ve uzunluğu artar. Telin toplanmasını veya kopmasını önlemek için, sonraki her bir ırgat hızının bu uzamaya uyacak şekilde katlanarak artması gerekir. Bu hız farkını yönetmek tam gerginlik kontrolü gerektirir.
Sensör ruloları ve dansçı kolları fiziksel gerilim geri bildirimi sağlar. Dansçı kolu, çekme aşamaları arasında veya sarma makarasından önce tel üzerinde hareket eden, ağırlıklı veya pnömatik olarak yüklenmiş bir makaradır. Tel gerginliği düşerse kol düşer. Gerginlik artarsa kol yükselir. Bir potansiyometre veya doğrusal dönüştürücü bu fiziksel hareketi okur ve makinenin kontrol sistemine gerçek zamanlı bir elektrik sinyali gönderir.
Bilgisayar çizim sistemleri ve frekans kontrollü sürücüler (VFD"ler), bu geri bildirim sinyallerini Orantılı-İntegral-Türev (PID) kontrol döngüsünü kullanarak işler. Bilgisayarlı sistem, makineye yüklenen özel kalıp dizisine dayalı olarak draft hesaplamalarını otomatik hale getirir. PID döngüsü, dansçı kolunu nötr merkez konumunda tutmak için bireysel tahrikleri hızlandırarak veya yavaşlatarak gerilim profillerini anında ayarlar. PID döngüsü kötü ayarlanmışsa, dansçı kolu çılgınca salınarak telin esnemesine ve kopmasına neden olur.
Modern ekipmanlar büyük ölçüde tek motorlu mekanik kaydırmalı makinelerden uzaklaştı. Bunun yerine, her bir ırgata ayrı ayrı AC servo sürücüler güç verir. Bu mimari, tipik olarak kablo gerilimini katı bir ±%2 tolerans dahilinde tutan kapalı döngü kontrolü sağlar. Bireysel tahrikler mekanik kaymayı ortadan kaldırır, ırgat aşınmasını azaltır ve operatörlerin bükülme veya kırılma riski olmadan hassas alaşımları çekmesine olanak tanır.
Gelişmiş elektronik kontrollere rağmen fiziksel güvenlik mekanizmaları hala gerekli. Hızlı tepki veren pnömatik fren sistemleri acil durdurma işlemlerini gerçekleştirir. Bir tel koparsa veya bir güvenlik muhafazası açılırsa pnömatik frenler anında devreye girer. Dönen ırgatları saniyeden çok kısa bir sürede durdururlar. Bu, binlerce metrelik gevşek telin makinenin içinde dolaşmasını önler ve operatörün güvenliğini sağlar.
Operatörler, değişim sırasında gerilim sistemlerini kalibre etmek için özel prosedürleri izlemelidir:
Oynar kol silindirlerine sağlanan pnömatik basıncın, belirli tel ölçüsü için tarif gereklilikleriyle eşleştiğini doğrulayın.
Teli kalıp dizisinden geçirin ve başlangıç gerilimini oluşturmak için tahrikleri manuel olarak hareket ettirin.
Dansçı kolunun tam olarak sıfır noktası merkezine kaydolmasını sağlamak için HMI üzerindeki doğrusal dönüştürücü geri bildirimini kontrol edin.
Tam üretim hızına çıkmadan önce hareketli kolun stabilitesini gözlemlemek için makineyi %10 hat hızında çalıştırın.
Hareketli kol hızlanma sırasında salınırsa veya avlanırsa, PLC"deki PID döngü ayarlama parametrelerini ayarlayın.
Soğuk işlem metali sertleştirir. Tel, son çekme ırgatından çıktığında kırılgan ve serttir. Aşağı yönde bükme veya ekstrüzyon için iletkenliğini ve esnekliğini yeniden sağlamak için telin tavlanması gerekir. Çekme makinesi ile tavlama ünitesi arasındaki geçiş protokolü, fabrikadaki önemli bir geçiş noktasıdır.
İşlenerek sertleştirilmiş tel çekme bölümünden çıkar ve hemen sürekli hat içi tavlayıcıya girer . Bu entegrasyon kusursuz hız ve gerilim uyumu gerektirir. Çizim makinesinin ana programlanabilir mantık denetleyicisi (PLC), son ırgat tahrik hızlarını tavlayıcının kontak makaralarıyla senkronize eder.
Hızlar biraz bile uyumsuzsa, sonuçlar hemen alınır. Çok fazla gevşeklik, telin elektrikli tavlama makaralarıyla temasının kaybolmasına neden olur. Bu, tel yüzeyini çukurlaştıran ve makara bantlarına zarar veren ağır ark ve kıvılcımlara neden olur. Çok fazla gerilim, ısıtılmış, yumuşatılmış telin gerilmesine, son çapının değişmesine veya tamamen kopmasına neden olur.
Termal hazırlık da bu geçişte rol oynar. Çekme makinesinden çıkarken telde kalan artık ısı, tavlama işleminin elektriksel verimliliğini etkiler. Tavlama cihazına önceden ısıtılmış olarak giren tel, tam tavlama sıcaklığına ulaşmak için biraz daha az elektrik akımına ihtiyaç duyar. Bu, tüm hat boyunca enerji kullanımını optimize eder ve metal üzerindeki termal şoku azaltır.
Doğru ekipmanı seçmek, belirli makine özelliklerinin istediğiniz üretim sonuçlarıyla eşleştirilmesini gerektirir. Özellikler-sonuçlar matrisi bu kararların netleştirilmesine yardımcı olur. Geleneksel çift motorlu kurulum yerine çok motorlu AC servo sürücü sisteminin seçilmesi doğrudan tel kaymasının azalmasına, daha uzun ırgat ömrüne ve ölçülebilir enerji tasarrufuna yol açar. Donanım özelliklerini günlük üretim engellerinizle uyumlu hale getirmelisiniz.
Ölçeklenebilirlik ve otomasyon, makinenin çok çeşitli üretim ortamlarını ne kadar iyi idare edebileceğini belirler. Birden fazla tel ölçüsü çalıştıran veya alaşımlar arasında geçiş yapan tesisler, otomatik kalıp dizme yardımcılarından ve hızlı değiştirilebilen kalıp tutuculardan büyük ölçüde yararlanır. Dijital HMI/SCADA sistemleri, operatörlerin belirli gerilim ve hız tariflerini kaydetmesine olanak tanır. Makineyi bir saat boyunca manuel olarak ayarlamak yerine operatör tarifi seçer ve PLC, yeni ürün çalışması için sürücüleri otomatik olarak yapılandırır.
Veri kaydetme yetenekleri, modern tesisler için önemli bir değerlendirme boyutunu temsil eder. OPC UA iletişim protokolleriyle donatılmış makineler, gerçek zamanlı üretim verilerini tesisin merkezi ERP sistemine aktarabilir. Bu, mühendislik ekiplerinin OEE"yi izlemesine, hurda oranlarını izlemesine ve takvim günleri yerine gerçek motor yüklerine göre bakım aralıklarını tahmin etmesine olanak tanır.
Uzun vadeli operasyonel verimlilik faktörleri ekipmanın gerçek değerini belirler. Devam eden sarf malzemesi maliyetlerini hesaplamanız gerekir. Makinenin soğutma ve yağlama verimliliğine göre beklenen kalıp değiştirme oranlarını değerlendirin. Tahmini yağlayıcı tüketimini ve tahrik motorlarının enerji verimliliğini takip edin. Tescilli servo sürücüler ve PLC"ler için yedek parçaların bulunabilirliğini değerlendirin. Enerji tasarrufu sağlayan ancak özel, kaynağı zor elektronik cihazlar gerektiren bir makine, bir bileşen arızası sırasında ciddi arıza sürelerine neden olacaktır.
Bir ara tel çekme makinesinin yaşayabilirliği tamamen termal yükleri, akışkan dinamiğini ve mekanik gerilimi aynı anda dengeleme yeteneğine bağlıdır. Isıyı kontrol edememek telin kalitesini düşürür. Yetersiz yağlama kalıplara zarar verir. Yanlış gerginlik ürünü kırar. Başarı, üç sistemin tamamının uyumlu, otomatik bir platforma entegre edilmesini gerektirir.
Ekipmanları kısa listeye alırken, satın alma ve mühendislik ekipleri şeffaflığa öncelik vermelidir. Servo yanıt süreleri, soğutma akış hızları ve mevcut tavlama ekipmanıyla entegrasyon yetenekleri hakkında net, belgelenmiş veriler sağlayan satıcıları arayın. Gerilim profillerini ayarlamanızı engelleyen kapalı mimari yazılıma sahip makinelerden kaçının.
Yeni çizim kapasitesini yükseltmeye veya kurmaya devam etmek için aşağıdaki işlemleri yapın:
Tam alaşımlarınız için kalıp ömrünün uzatılmasına ilişkin özel vaka çalışmaları talep etmek üzere OEM"lerle teknik istişareler başlatın.
Satıcıların maksimum hat hızı koşulları altında gerilim toleransı verilerini ve hareketli kol tepki sürelerini sağlamalarını zorunlu kılın.
Modern dar aralıklı soğutma sistemleriyle uyumluluğu sağlamak için mevcut tesisinizin su sertliğini ve filtreleme yeteneklerini denetleyin.
Yeni bir çizim makinesini mevcut aşağı yönlü tavlayıcılarınız ve biriktiricilerinizle senkronize etmek için gereken PLC iletişim protokollerinin tam haritasını çıkarın.
C: Bir çubuk kırma makinesi, ağır, kalın filmaşini büyük mekanik kuvvet ve yoğun soğutma kullanarak işler. Bir ara makine, çıktıyı arıza aşamasından alır ve daha ince çaplara çeker. Ara makineler daha hafif soğutma kullanır ancak daha ince telin kopmasını önlemek için gerilim kontrolünde önemli ölçüde daha yüksek hassasiyet gerektirir.
C: Kapalı devre gerilim kontrolünü kullanarak kırılmayı önler. Dansçı kolları veya sensör ruloları, teldeki gevşekliği veya gerginliği fiziksel olarak algılar. Frekans kontrollü AC servo sürücülere gerçek zamanlı sinyaller gönderirler; bu sürücüler, gerilimi kesin ±%2 tolerans dahilinde tutmak için bireysel ırgatların hızını anında ayarlayarak esnemeyi veya kopmayı önler.
C: En iyi yağlama metale bağlıdır. Bakır genellikle sertleşmeyi sağlamak ve yüzey kalitesini korumak için zengin, yağ bazlı emülsiyonlar gerektirir. Alüminyum, yumuşak metalin parçalanmasını veya kalıplara yapışmasını önlemek için farklı viskozitelere ve pH seviyelerine sahip farklı yağlayıcılar gerektirir. Çift metalli makinelerde ayrı sıvı yönetim sistemleri bulunmalıdır.
C: Kapstan soğutma, çekme işlemi sırasında oluşan sürtünme ısısının büyük kısmını ortadan kaldırır. Eğer ırgatlar ısınırsa, bu ısı telden aşağıya ve bir sonraki kalıba aktarılır. Aşırı ısı, tungsten karbür veya PCD kalıplarının termal olarak genleşmesine neden olur, tel çapını değiştirir ve kalıp boğazının fiziksel aşınmasını hızlandırır.
C: Senkronizasyon, çekme makinesinin son ırgat tahrikini tavlayıcının kontak makaraları ile ağ üzerinden bağlayan bir ana PLC aracılığıyla gerçekleştirilir. PLC sürekli olarak tel hızını izler ve sürücüleri mükemmel gerginliği koruyacak şekilde ayarlar. Bu, telin sarkmasını ve elektrik temasını kaybetmesini veya çok sıkı çekilip esnemesini önler.
C: Şiddetli plastik deformasyon ve mekanik sürtünme nedeniyle kalıp arayüzündeki sıcaklıklar genellikle 150°C ile 400°C arasında değişir. Bu ısıyı yönetmek ve telin metalurjik hasarını önlemek için etkili doğrudan kalıp soğutma ve sağlam sıvı yağlama gereklidir.


 Türk dili
 简体中文