Görüntüleme sayısı:0 Yazar:Bu siteyi düzenle Gönderildi: 2026-09-15 Kaynak:Bu site


Refrakter metallerin üretim ortamında işlenmesi ciddi metalurjik zorluklar sunar. Tungsten, sinterlenmiş haliyle olağanüstü derecede sert ve kırılgan bir halde başlar. Esneklik ve yüksek gerilme mukavemeti için ihtiyaç duyduğunuz lifli tane yapısından yoksundur. Çekme işlemi sırasında tel çapındaki mikro değişiklikler anında düzensizliğe neden olur. Bu, makarada telin kırılmasına, tutarsız elektrik direncine ve yüksek hassasiyetli uygulamalarda arızalara yol açar. Tıbbi kılavuz tellerin damar sisteminde gezinmek için tam esnekliğe ihtiyacı vardır. Havacılık ve uzay ısıtma elemanları, sıcak noktaları önlemek için eşit direnç gerektirir. Özel kaynak elektrotları ark stabilitesi için mükemmel eşmerkezliliğe dayanır. Bu mikroskobik farklılıkların kontrol edilmesi, yüksek verimli üretimi yüksek hurdalı işlemlerden ayırır. Katı çap toleranslarına ulaşmak, kalıp tutucu sertliğinde, çapraz geçiş telafisinde ve hassas sıcaklık yönetiminde uzmanlaşmayı gerektirir. Birbirine bağlı bu sistemlerin soğuk çekilmiş tungsten tel çekme makinesinde değerlendirilmesi , sürekli ve hatasız üretim yapılmasını sağlar.
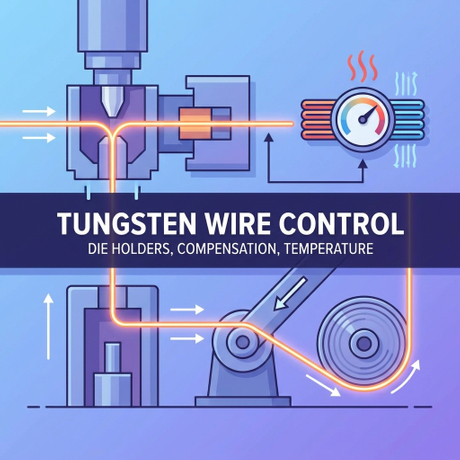
Kalıp Tutucunun Stabilitesi Toleransları Belirler: Sert, hassas şekilde hizalanmış kalıp tutucular, ultra ince tungsten telde (10–1800 μm"ye kadar) ovalliğe veya yüzey çizilmesine neden olan mikro titreşimleri önlemek için tartışılamaz.
Çapraz Telafi, Verim Kaybını Önler: Gelişmiş servo tahrikli çaprazlama, tutarlı makara gerilimi sağlar ve mekanik gecikmenin neden olduğu düzensizlik ve boyun eğmeyi doğrudan azaltır.
Termal Dinamikler Dinamik Ölçeklendirme Gerektirir: Tel çapı azaldıkça, ısıtma sıcaklığı stratejik olarak azaltılırken çekme hızının artması gerekir; makinelerin bu ters değişkenler üzerinde ayrıntılı, otomatik kontrol sunması gerekir.
Tungsten çizmek, malzemeyi kırmadan belirli uzama ölçümlerine ulaşırken aşırı gerilme mukavemetini yönetmeyi gerektirir. İnce ve ultra ince tungsten tel uygulamaları için kabul edilebilir tolerans eşikleri mikroskobiktir. Bu toleransları bir mikronun kesirleri halinde ölçüyoruz. Yalnızca iki mikronluk bir sapma, elektrik iletkenliğini değiştirir, mekanik esnekliği değiştirir ve son bileşenin yapısal bütünlüğünü tehlikeye atar. Bu sıkı toleransların korunması sıcaklık, hız, yağlayıcı kalitesi ve kalıp bütünlüğünün bütünsel olarak karşılıklı bağımlılığına dayanır. Geçiş başına azaltma alanını kesin olarak hesaplamanız gerekir. Telin nihai çekme mukavemetinin aşılmasını önlemek amacıyla tungsten için bunu genellikle %10 ila %20 ile sınırlandırırız. Yüksek oranda çekilmiş durumlarda bu güç kolaylıkla 300.000 PSI"yı aşar.
İlk yüksek sıcaklıkta dövme işleminden daha soğuk, hassas odaklı geçişlere geçiş, soğuk çekme işlemini tanımlar. Başlangıçta yaklaşık 2,54 mm'lik kalıplanmış çubukları oldukça yüksek sıcaklıklarda işlersiniz. Bu, kırılgan toz metalurjisi kütüğünü işlenebilir bir duruma zorlar. Çap küçüldükçe modern tel çekme teknolojisi , soğuk çekmeyi gerçekleştirmek için gerilim, sürtünme ve ısı gibi değişkenleri izole eder. Tungsten bağlamında 'soğuk' dediğimizde hâlâ uygulanan ısıyı kastediyoruz, ancak dövmeden çok daha düşük sıcaklıklarda. Yeniden kristalleşme eşiğinin altında kalmalısınız. Bu faktörleri kontrol ederek tel kopması olmadan sürekli üretim sağlarsınız. Bu zorlu süreç, nihai ürünün aşırı son kullanım sıcaklıklarına ve mekanik strese dayanmasını garanti eder.
Bu azaltma geçişlerini başarılı bir şekilde gerçekleştirmek için operatörlerin zeminde katı bir mekanik sırayı izlemesi gerekir:
Önceki geçişin ovallik bırakmadığından emin olmak için çift eksenli bir mikrometre kullanarak gelen tel çapını doğrulayın.
Teli grafit çalkalama banyosundan geçirin ve pişirme fırınından önce yüzeyin tamamen kaplanmasını sağlayın.
Mevcut çapın spesifik akma mukavemetine göre PLC gerilim parametrelerini ayarlayın.
Yanal çekme kuvvetlerini önlemek için kalıp bloğunu ırgata dik olarak hizalayın.
Üretim hızına çıkmadan önce PID döngüsünün hareketli kolu dengelemesine izin vererek ırgat tahrikini yavaşça devreye alın.
Bu adımlardan herhangi birini atlarsanız makinenin telafi edemeyeceği mekanik değişkenleri devreye sokarsınız. Tel ya hemen kopacak ya da tüm makarayı mahvedecek mikro boyun verme sorunu yaşayacaktır.

Dövme sonrası ilk geçişler daha büyük çapları işler ve yüksek darbe ve ağır indirgeme kuvvetlerine dayanmak için tungsten karbür kalıplara güvenir. Tungsten karbür, ilk deformasyonun şokunu absorbe etmek için gerekli dayanıklılığı sağlar. Ancak tel çapı 0,5 mm"nin altına düştüğünde, ultra ince bitirme geçişleri için Çok Kristalli Elmas (PCD) veya doğal elmas kalıplara geçmelisiniz. Elmas üstün sertlik sunar ve son derece aşındırıcı tungsten yüzeyine karşı tam kalıp geometrisini korur. Yaklaşma açısını, yön uzunluğunu ve sırt rahatlığını mükemmel bir şekilde korumanız gerekir. Elmas kalıplar olmadan, aşındırıcı tungsten kalıp yaklaşımında hızla bir aşınma halkasını keser. Bu, ciddi yüzey çizilmesine ve hızlı çap genişlemesine yol açar.
Makinenin kalıp kasası, kalıp malzemesi ile tel arasındaki belirgin termal genleşme farklarına uyum sağlamalıdır. Eğer kasa ısıyı dağıtamazsa veya genleşmeyi kısıtlarsa, elmas kesici uç termal şok altında çatlar. Bu anında tel yüzeyini tahrip eder. Doğru entegrasyon, sabit bir çalışma sıcaklığını koruyan su soğutmalı kalıp bloklarını içerir. Isıyı etkili bir şekilde uzaklaştırmak için soğutma bloğunun içinde türbülanslı su akışına ihtiyacınız vardır. Laminer akış, yalıtkan bir sınır tabakası bırakarak kalıbın aşırı ısınmasına neden olur. Düzgün soğutulmuş bir blok, sürekli çalışmalar sırasında oluşan çekme hızı veya sürtünmeden bağımsız olarak kalıp geometrisinin statik kalmasını sağlar.
Sabit veya sert kalıp tutucular, teli sıkı bir doğrusal yol boyunca zorlayarak maksimum hizalama kontrolü sağlar. Bu sertlik, eşmerkezliliği korumak için mükemmeldir ancak makine hizalamasında mutlak hassasiyet gerektirir. Kalıp bloğunun tel yoluna mükemmel şekilde dik olmasını sağlamak için lazer hizalama araçlarını veya hassas mandrelleri kullanmalısınız. Yüzer tutucular kendi kendine merkezleme yetenekleri sunar. Irgattan küçük açısal sapmalara uyum sağlamak için hafifçe ayarlanırlar. Hafif hizalama bozukluklarının birkaç blok üzerinde birleştiği çok geçişli kurulumlarda sıklıkla yüzer tutucular kullanırız.
Her iki sistemde de kalıp yerleşiminin kötü olması ciddi uygulama risklerini beraberinde getirir. Kalıp yatağının bir tarafında lokal aşınma hızlanarak telin ovalleşmesine ve kalıbın zamanından önce bozulmasına yol açar. Kalıp tutucunun mikro titreşimleri sönümlediğinden emin olmalısınız. Ağır dökme demir veya kütle sönümlemeli kalıp blokları tercih edilir. Makine çerçevesinden gelen herhangi bir mekanik rezonans doğrudan tel yüzeyine aktarılarak çizilmelere, çatırtı izlerine ve çap tutarsızlıklarına neden olur. Stabil bir kalıp tutucu, redüksiyon kuvvetinin tamamen eksenel yönde uygulanmasını sağlayarak telin kırılmasına neden olan yanal gerilimi önler.
Tungsten için kalıp geometrisini ayarlarken kalıbın içindeki belirli bölgelere dikkat etmelisiniz. Tungstenin yaklaşma açısı genellikle 12 ila 14 derece civarındadır. Rulman uzunluğunun tel çapının %30 ila %50"si kadar olması gerekir. Rulman çok kısaysa kalıp anında aşınır. Çok uzunsa sürtünme artar, tel aşırı ısınır ve kalıp muhafazasının içinde kırılır.
Makara fiziği, geçiş hızındaki değişikliklerin, son ırgattan geçerken telin giriş açısını ve gerginliğini değiştirdiğini belirtir. Travers mekanizması makara flanşlarında tereddüt ettiğinde veya aniden yön değiştirdiğinde, ani gerilim yükselmeleri oluşur. Bu sivri uçlar teli elastik sınırının ötesine uzatarak mikro boyunlanmaya neden olur. Boyun verme, çapı kabul edilebilir kalıp spesifikasyonlarının dışına düşürerek makarayı yüksek hassasiyetli uygulamalar için kullanılamaz hale getirir.
Tutarsız geçiş, makara yapısının zayıf olmasına neden olur. Tel üst üste binerse, kendi üzerinden geçerse veya boşluklar bırakırsa, son kullanıcının çözme işlemi sırasında karışıklıklar ve engeller oluşur. İnce tungsten tel için, çözme sırasındaki bir engel, telin hemen kopmasına neden olur. Bu, bobin sarma, dokuma veya tıbbi cihaz montajı gibi ikincil üretim süreçlerini durdurur. Mükemmel geçiş, aşağı yönlü kullanılabilirlik için kritik bir mekanik gerekliliktir. Özensiz görünen bir makarayı satamazsınız çünkü müşterinin makinesinde arızalanır.
Yuvarlanan halka tahrikleri gibi eski mekanik çapraz geçiş sistemleri, geri dönüş noktalarında doğal histerezis ve mekanik gecikmeden muzdariptir. Manuel müdahale ve fiziksel vites değişiklikleri olmadan perdeyi dinamik olarak ayarlayamazlar. Modern ekipman, bu eski mekanizmaları çok eksenli servo tahrikli çapraz geçiş telafisiyle değiştiriyor.
Yüksek performanslı bir tungsten tel çekme makinesi, makaralama hızını anında ayarlamak için gerçek zamanlı gerilim geri besleme döngülerini kullanır. Bunun için hassas dansçı kolları veya son derece hassas yük hücreleri kullanıyoruz. Dansçı kolu gerginlik uygulamak için pnömatik bir silindir kullanır. Makara doldukça çap artar, dolayısıyla sabit hat hızını korumak için makara RPM'sinin düşmesi gerekir. Dansçı kol hareket ederek PLC'ye servo hızını ayarlayan analog bir sinyal gönderir. Programlanabilir hatve kontrolü, telin makara üzerinde mükemmel şekilde düz durmasını sağlar ve tel çapındaki mikro değişikliklere otomatik olarak uyum sağlar.
Zeminde çaprazlama hataları yaşıyorsanız şu belirli alanları kontrol edin:
Dengeleyici kol potansiyometresini düzensiz hız sinyallerine neden olan ölü noktalar açısından inceleyin.
Sıkışmayı önlemek için rakkas koluna gerilim sağlayan pnömatik silindirin temiz, kuru havaya sahip olduğunu doğrulayın.
PLC"deki PID döngü ayarını kontrol edin; aşırı agresif oransal kazanç, makaranın avlanmasına ve salınmasına neden olur.
Çapraz kılavuz makaralarının serbestçe döndüğünden emin olun; ele geçirilen silindirler teli çizer ve sürtünme yaratır.
Makara flanşlarının tam genişliğine uyacak şekilde ters bekleme süresini kalibre edin.
Tungsten metalurjisi, çekme aşamasında tam bir ters ilişki gerektirir. Tel çapı küçüldükçe yeniden kristalleşmeyi önlemek için ısıtma sıcaklığını düşürmelisiniz. Yeniden kristalleştirme, zorlukla elde edilen lifli yapıyı tekrar eş eksenli tane yapısına dönüştürür. Bu, teli son derece kırılgan hale getirir ve daha fazla çekilmesini imkansız hale getirir. Tungstenin sünek-kırılgan geçiş sıcaklığı (DBTT), metalin iç yapısını bozmadan işlenebilir kalmasını sağlamak için hassas termal yönetim gerektirir.
Eş zamanlı olarak, verimi korumak ve teli optimum dinamik gerilim altında tutmak için çekme hızı artar. Programlanabilir mantık denetleyicileri (PLC"ler), bu ters ölçeklendirmeyi otomatikleştirerek termal girişin tam azaltma aşamasına uymasını sağlar. Gaz brülörleri veya elektrik dirençli ısıtma boruları bölgelere ayrılmalı ve hassas bir şekilde kontrol edilmelidir. Herhangi bir milisaniyede ısıtma bölgesinden geçen spesifik tel kütlesi için gereken tam joule ısıtmayı sağlarlar. Telin hareketi durursa ısının anında kesilmesi gerekir, aksi takdirde tel eriyip kırılır.
Soğuk çekme işlemi sırasındaki hassas termal yönetim, metalin iç yapısını temelden değiştirir. Uzun, birbirine kenetlenen lifli bir tane yapısı geliştirir. Bu özel tane yönelimi, yüksek yorulma ömrü, olağanüstü gerilme mukavemeti ve aşırı sıcaklık direnci sağlar. Tanecikler mikroskobik kablo demetleri gibi üst üste binerek telin çapı boyunca çatlağın yayılmasını önler.
Tungsten yaylar, havacılık bağlantı elemanları veya tıbbi elektrotlar gibi şekillendirilmiş ürünler için bu lifli yapı zorunludur. Tel büküldüğünde, sarıldığında veya döngüsel termal yüklemeye maruz kaldığında taneler arası kırılmayı önler. Çekme sırasında sıkı sıcaklık kontrolü yapılmazsa, ikincil şekillendirme işlemleri sırasında tel koparak tüm üretim partisini kusurlu hale getirir. Bozulmuş bir tahıl yapısını onaramazsınız; teli kazımanız ve baştan başlamanız gerekir.
Tungsten tel ile elmas kalıp arasındaki sürtünme yoğun lokal ısı üretir. Genellikle Aquadag olarak adlandırılan kolloidal grafit, hem sürtünme azaltıcı hem de kritik bir termal bariyer görevi görür. Teli sadece bir kovaya batırmazsınız. Grafitin askıda kalması için onu çalkalanmış bir banyodan geçirirsiniz. Daha sonra suyu pişirmek için yaklaşık 400°C sıcaklıktaki bir tüp fırından geçer. Pişirmezseniz, su kalıbın içinde buhara dönüşerek yağlama filmini dağıtır. Tel daha sonra kalıba kadar aşınır.
Etkili makineler sürekli yağlayıcı sirkülasyonuna, sıcaklık kontrollü banyolara ve otomatik viskozite izleme özelliğine sahiptir. Yağlayıcıyı doğru kıvamda tutmak kuru çekmeyi önler. Kuru çekme, elmas kalıbı anında tahrip eder ve tel yüzeyini çizerek anında arızaya yol açar. Son uygulama çıplak, cilalı bir tungsten yüzeyi gerektiriyorsa, çekme sonrasında makinenin bu grafit katmanının etkili bir şekilde temizlenmesini de kolaylaştırması gerekir. Tungsteni aşındırmadan pişmiş grafiti soymak için elektrolitik temizleme banyoları kullanıyoruz.
Tedarik, makine özelliklerinin doğrudan üretim sonuçlarına eşlenmesini gerektirir. Makine sıkı toleransları koruyamazsa, yüksek ham çekme hızının bir önemi kalmaz. Mühendislik ekipleri, belirli bileşenlerin çizim ortamını nasıl stabilize ettiğini değerlendirmelidir. Süreci yönlendiren donanıma tam olarak bakmanız gerekir.
Makine Özelliği | Mühendislik Fonksiyonu | Üretim Sonucu |
|---|---|---|
Doğrudan Tahrikli AC Servo Motorlar | Kayış kaymasını ortadan kaldırır ve tam RPM kontrolü sağlar. | Gerilim artışlarını önler ve mikro boyun oluşumunu ortadan kaldırır. |
Çift Eksenli Lazer Çap Ölçerler | Gerçek zamanlı, 360 derece hat içi ölçüm sağlar. | Ovallik ve çap sapmalarını anında yakalayarak hurdayı azaltır. |
Kapalı Döngü Termal Sensörler | Isıtma bölgelerini dinamik olarak izler ve ayarlar. | Yeniden kristalleşmeyi önler ve lifli tane yapısını korur. |
Kütle Sönümlemeli Kalıp Blokları | Makine çerçevesinden mekanik rezonansı emer. | Tel üzerindeki çatlama izlerini ve yüzey çizilmelerini ortadan kaldırır. |
Otomatik Viskozite Kontrol Cihazları | Optimum koloidal grafit tutarlılığını korur. | Elmas kalıbın ömrünü uzatır ve kuru çekme kırılmalarını önler. |
Gelişmiş çizim ekipmanının benimsenmesi, zeminde belirli engeller ortaya çıkarır. Operatörler, manuel kontrollerden karmaşık PLC"lere geçiş yaparken zorlu öğrenme eğrileriyle karşı karşıya kalır. Hassas servo sistemleri, sıkı bakım masrafları ve temiz çalışma ortamları gerektirir. Grafit tozu hassas elektronikleri ve optik sensörleri kolayca kirletir. Ağır endüstriyel ortamlar genellikle hassas yük hücresi sinyallerini bozan elektrik gürültüsünden muzdariptir.
Sensörlerin ve sürücülerin hızlı tak ve çalıştır değişimine olanak tanıyan modüler bileşen tasarımlarına öncelik vererek bu riskleri azaltın. Makinenin sağlam elektrik korumasına ve temiz güç düzenlemesine sahip olduğundan emin olun. Kalıp tutucu hizalaması, çapraz mekanizma yağlaması ve optik sensör temizliğine odaklanan sıkı önleyici bakım programları oluşturun. Operatörlerin gerilim geri besleme verilerini yorumlama ve PLC hata kodlarını giderme konusunda kapsamlı eğitim almasını sağlayın. Operatör PID döngü hatasının ne anlama geldiğini anlamazsa makine boşta duracaktır.
Üretim talepleri genellikle farklı hedef çapları arasında hızlı geçiş yapılmasını gerektirir. Bir tesis aynı hafta içinde kaynak elektrotları için 500 μm tel çekmekten tıbbi kılavuz teller için 50 μm"ye düşebilir. Ekipman, kapsamlı mekanik yeniden kalibrasyon veya uzun süreli arıza süresi gerektirmeden değişen parti boyutlarını işleyebilmelidir.
Hat içi lazer mikrometrelerin entegre edilmesi, her makaranın sıkı havacılık veya tıbbi üretim standartlarına uygun olmasını sağlar. Çift eksenli lazerlere ihtiyacınız var. Tek eksen ovalliği yakalamaz. Kalıp bir taraftan aşınırsa tel oval bir hal alır. Tek eksenli bir lazer geniş tarafı ölçebilir ve bunun spesifikasyona uygun olduğunu düşünebilir. Çift eksen X ve Y"yi aynı anda ölçer. Tarif odaklı PLC"lerle donatılmış makineler, operatörlerin belirli gerilim, hız ve sıcaklık profillerini anında yüklemesine olanak tanır. Bu dijital entegrasyon, kurulum süresini önemli ölçüde azaltır, değişim hurdalarını en aza indirir ve vardiyadaki operatörden bağımsız olarak tekrarlanabilir kalite sağlar.
Başarılı tungsten tel üretimi, ham çekme kuvvetinden çok daha fazlasına dayanır. Kalıp stabilitesinin, çapraz gerilimin ve termal kontrolün hassas senkronizasyonunu gerektirir. Ortaya çıkan telde ovallik, yüzey çizilmesi veya mikro boyunlanma sorunu varsa, yüksek hızlı çekme verimsizdir. Tedarik ve mühendislik ekipleri, gerilimi ve sıcaklığı gerçek zamanlı olarak aktif olarak izleyen ve ayarlayan kapalı döngü geri bildirim sistemlerine öncelik vermelidir.
Tel çekme işlemlerinizi optimize etmek ve sıkı çap kontrolü sağlamak için aşağıdaki adımları uygulayın:
Boyun verme, ovallik veya kırılmanın meydana geldiği üretim aşamalarını tam olarak belirlemek için mevcut hurda oranlarını denetleyin.
PLC"nin doğru gerilim verilerini aldığından emin olmak için tüm rakkas kollarını ve yük hücrelerini aylık olarak kalibre edin.
Ters gecikmeyi ve makara gerilimindeki ani artışları ortadan kaldırmak için eski mekanik çapraz geçiş ünitelerini servo tahrikli sistemlere yükseltin.
Çizim geçişi sırasında çap sapmalarını ve ovalliği anında yakalamak için çift eksenli hat içi lazer ölçüm araçlarını kullanın.
Kuru çekmeyi önlemek için otomatik viskozite kontrolörlerini kullanarak kolloidal grafit karıştırma prosedürlerinizi standartlaştırın.
C: Sıcaklıklar, ilk şekillendirmeye kıyasla son soğuk çekme aşamalarında önemli ölçüde düşer. Şekillendirme 1200°C"nin üzerindeki yüksek ısıda gerçekleşirken, ultra ince çekme sıcaklıkları çapa bağlı olarak kesinlikle 400°C ile 800°C arasına düşürülür. Bu, yeniden kristalleşmeyi önler ve telin sünekliğini ve lifli tane yapısını korur.
C: Tutarsız geçiş, özellikle yön değiştirme sırasında makarada ani gerilim artışlarına neden olur. Bu sivri uçlar, teli elastik sınırının ötesine uzatarak, mikro boyun verme olarak bilinen lokal çap azalmalarına veya kalıbın hemen dışında tamamen kopmalara neden olur.
C: Çok Kristalli Elmas (PCD) ve doğal elmas, mikro çaplar için üstün sertlik, aşınma direnci ve yüzey kaplama yetenekleri sunar. Tungstenli karbür, ince boyutlardaki aşındırıcı tungstene karşı çok hızlı aşınır ve 2,54 mm"lik bükülmüş çubuklardan ilk, ağır redüksiyon geçişleri için ayrılmıştır.
C: Hayır. Tungstenin olağanüstü yüksek gerilme mukavemeti ve kırılganlığıyla başa çıkabilmek için amaca yönelik üretilmiş makinelere ihtiyaç vardır. Standart bakır veya çelik makineler, tel kırılmasını önlemek için gerekli olan özel ısıtma bölgelerine, gelişmiş gerilim kontrol döngülerine ve sağlam grafit yağlama sistemlerine sahip değildir.
C: Düzgün olmamanın ana nedenleri arasında kalıp aşınması, kalıp tutucudaki mikro titreşimler, tutarsız çekme hızları, geçiş sistemindeki mekanik gecikme ve çekme işlemi sırasında metalin akma mukavemetini değiştiren yönetilmeyen sıcaklık dalgalanmaları yer alır.
C: Uygun soğuk çekme teknolojisi, metali oldukça uzun, lifli bir tane yapısına hizalar. Bu birbirine kenetlenen yapı, yay şeklinde şekillendirildiğinde telin yorulma ömrünü, çekme mukavemetini ve mekanik stabilitesini önemli ölçüde artırarak standart eş eksenli metallerden çok daha iyi performans gösterir.
C: Son kullanıcılar öngörülebilir performans sağlamak için belirli çaplara güveniyor. Kaynakta, tam tungsten elektrot boyutları tutarlı elektrik iletkenliğini ve ark stabilitesini garanti eder. Tıbbi cihazlarda hassas kılavuz tel çapları, insan damar sisteminde güvenli bir şekilde gezinmek için gereken fiziksel esnekliği ve tork tepkisini belirler.


 Türk dili
 简体中文