Görüntüleme sayısı:0 Yazar:Bu siteyi düzenle Gönderildi: 2026-08-18 Kaynak:Bu site


Ara çekme, tel üretiminin kritik merkezinde yer alır ve yüksek hacimli azaltmanın katı hassasiyet gerekliliklerini karşıladığı bir köprü görevi görür. Bu aşama genel tesis verimini ve sonraki tel kalitesini doğrudan etkiler. Tesis yöneticileri kalıcı bir operasyonel zorlukla karşı karşıyadır: darboğazlara, malzeme yorgunluğuna veya aşırı enerji tüketimine yol açmadan ağır çubuk arızası ile hassas ince tel işleme arasındaki boşluğu kapatmak. Bunu başarmak, somut metalurjik gerçeklere ve üretim hattı gerçeklerine dayalı hassas ekipman seçimini gerektirir. Doğru makineyi seçmek için teknik bir değerlendirme çerçevesine ihtiyacınız vardır. Bu kılavuz nasıl seçileceğini araştırmaktadır . , malzeme özelliklerine, giriş ve çıkış ölçü gereksinimlerine ve sürekli tavlama özelliklerine göre bir Sorunsuz üretim akışını sağlamak ve gereksiz aksama sürelerini ortadan kaldırmak için maksimum çizim hızlarını ve mevcut hat mimarinizle entegrasyonu da ele alacağız. ara tel çekme makinesinin
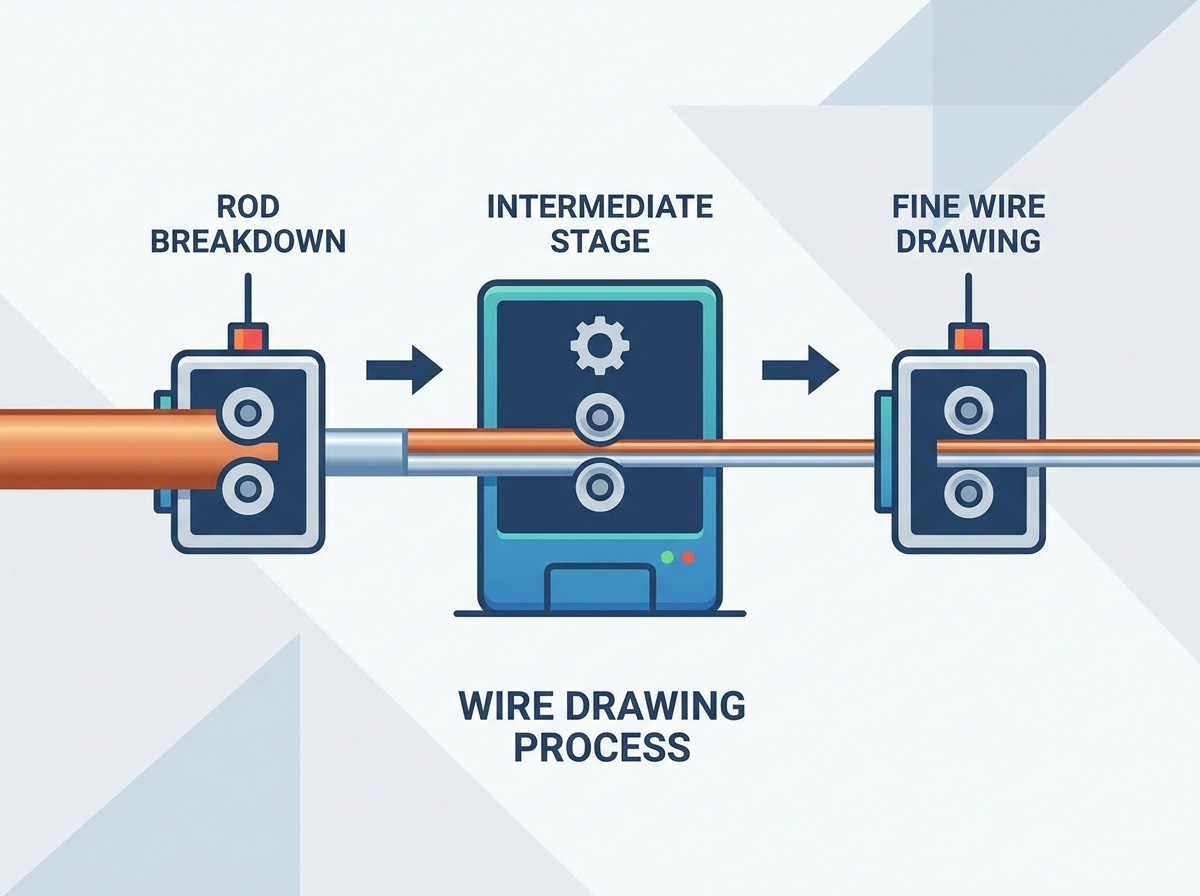
Stratejik Konumlandırma: Ara makineler, çubuk kırma makinesinin çıktısı ile ince tel çekme makinesinin girdi gereksinimleri arasında kusursuz bir köprü oluşturmalıdır.
Malzeme Özgüllüğü: Çok yönlü olmasına rağmen, birleşik bir bakır ve alüminyum tel çekme makinesi, malzeme arızasını önlemek için farklı soğutma, yağlama ve gerginlik kontrol profilleri gerektirir.
Tavlama Entegrasyonu: Entegre sürekli tavlama (özellikle bakır için) özelliğine sahip bir makinenin seçilmesi, zemin alanını azaltır ve ikincil işlem adımlarını ortadan kaldırır.
Uzun Vadeli Dayanıklılık: Uzun vadeli sürdürülebilirlik, yalnızca ön makine maliyetinden ziyade, ırgat aşınma direncine, kalıp ömrü optimizasyonuna, enerji verimliliğine ve PLC destekli gerilim stabilitesine bağlıdır.
Ara çekme aşaması, bir tel değirmeninde birincil geçiş bölgesi olarak işlev görür. Yukarı akış süreçlerinden kaba çıktıyı alır ve son boyutlandırma için rafine eder. Bu ekipman için standart giriş kablosu boyutları genellikle 2,5 mm'den 3,5 mm'ye kadar değişir. Bununla birlikte, daha eski veya son derece özel konfigürasyonlar kullanan üretim hatları sıklıkla 5,5 mm'den 6,5 mm'ye kadar daha ağır stokları doğrudan çubuk kırma makinesinden besler . Ara ekipman, bu değişen giriş çaplarını, durmadan veya aşırı kalıp aşınmasına neden olmadan idare etmelidir. Dişli kutuları ve tahrik motorları, bu daha ağır ölçülerde çekişi tereddüt etmeden başlatmak için gerekli torka sahip olmalıdır.
Çıkış tarafında hedef tel boyutları genellikle 2,0 mm'den 0,4 mm'ye kadar değişir. Bu özel boyutların elde edilmesi, aşağı yöndeki gereklidir . ince tel çekme makinesini beslemek , büküm hatlarını beslemek veya teli doğrudan makaraya hazırlamak için Ara makinenin tüm bu indirgeme aralığı boyunca katı boyut toleranslarını koruması gerekir. Çıkış telinin spesifikasyon dışı olması, sonraki ince çekme aşamalarında hemen kalıp sıkışmalarına veya tel kopmalarına neden olacaktır. Operatörler, çubuk döküm prosesinden miras kalan küçük ovallik sorunlarını düzeltmek için bu aşamaya güvenirler.
Süreç Aşaması | Tipik Giriş Çapı (mm) | Tipik Çıkış Çapı (mm) | Birincil Aşağı Akış Uygulaması |
|---|---|---|---|
Standart Orta Seviye | 2,5 - 3,5 | 1,0 - 2,0 | İnşaat teli, standart büküm |
Ağır Orta | 4,5 - 6,5 | 1,5 - 2,5 | Güç kablosu çekirdekleri, ağır otomotiv |
İnce Hazırlık Orta Seviye | 2,0 - 2,5 | 0,4 - 0,8 | Veri kabloları, elektronikler, ince tel besleme |
Ara işlemenin değerlendirilmesi, katı temel performans ölçümlerinin oluşturulmasını gerektirir. Tutarlı çap toleransı makine sağlığının temel göstergesidir. Son kabloda tekdüze elektrik direnci sağlamak için ekipmanın toleransları mikrometre dahilinde tutması gerekir. Yüzey kalitesi de aynı derecede önemlidir. Bu aşamada ortaya çıkan herhangi bir çizilme, çentik veya oksidasyon, daha sonraki indirgeme sırasında artacak ve partilerin reddedilmesine yol açacaktır. Emaye tel uygulamaları veya yüksek frekanslı veri kabloları için kusursuz bir yüzey kalitesi tartışılamaz.
Kesintisiz sürekli çekme hızları, operasyonel verimliliğin nihai testi olarak hizmet eder. Saniyede maksimum metre (m/s) yeteneklerinin değerlendirilmesi, hattın gerçek üretim potansiyelini ortaya çıkarır. Modern ara hatlar, son ölçüye bağlı olarak genellikle 25 ila 35 m/s hıza ulaşır. Ancak senkronize hız kontrolü ve mekanik stabilite olmadan ham hızın hiçbir anlamı yoktur. Telin kaymasını önlemek için makinenin tüm ırgatlardaki gerilimi dinamik olarak ayarlaması gerekir. Kayma, tel yüzeyini bozan ve ciddi üretim darboğazlarına neden olan ırgat çentiklenmesine yol açar. Hassas senkronizasyon, kalıp sırası boyunca hareket ederken telin gergin ancak gerilimsiz kalmasını sağlar.
Bakır ve alüminyum, çekme gerilimi altında tamamen farklı davranır. Bakır yüksek çekme mukavemetine sahiptir. Kalıp sırası boyunca deforme olmak için önemli miktarda çekme kuvveti gerekir. Bakır işleyen makinelerde, durmadan istikrarlı bir azalma sağlamak için sağlam dişli kutuları, ağır hizmet tipi yataklar ve yüksek torklu motorlar bulunmalıdır. Bakır çekme sırasında oluşan yüksek sürtünme aynı zamanda agresif ısı dağıtma stratejilerini de gerektirir; genellikle çekme bloklarının içinde dahili su soğutması gerektirir.
Alüminyum çok daha yumuşaktır ve uzamaya karşı oldukça hassastır. Bakır için kullanılan aynı gerilim profillerinin uygulanması, alüminyum telin anında gerilmesine, aşağıya doğru bükülmesine ve kopmasına neden olacaktır. Alüminyum, genellikle gelişmiş hareketli kollar ve düşük ataletli ırgatlar kullanılarak son derece hassas gerilim kontrolü gerektirir. kullanmanın uygulanabilirliğini değerlendirmelisiniz . Ayrı hatlar ayırmak yerine, çift amaçlı Çift amaçlı makineler daha küçük operasyonlar için esneklik sunarken, ayrı hatların tahsis edilmesi, yüzey kaplamalarını bozabilecek ve kalıp aşınmasını hızlandırabilecek çekme yağlayıcılarının çapraz kirlenme riskini ortadan kaldırır. bakır ve alüminyum tel çekme makinesi
Çizim sürecinin kimyasal ve termal yönetimi, takımlarınızın ömrünü belirler. Emülsiyon ve yağlayıcı türleri kesinlikle malzemeye göre değişir. Alüminyum işleme büyük ölçüde yüksek viskoziteli sentetik çekme yağlarına dayanır. Bu yağlar yumuşak alüminyumun ırgatlara veya kalıplara sürtünmesini ve yapışmasını önler. Bakır işleme su bazlı emülsiyonlar gerektirir. Bu emülsiyonlar, bakır deformasyonunun oluşturduğu yoğun ısı nedeniyle ağır yağlama yerine hızlı soğutmaya öncelik verir.
Makinenin dahili sıvı yönetim sistemini iyice değerlendirmelisiniz. Yağlayıcı havuzundan mikroskobik metal tozlarını çıkarabilen yüksek kapasiteli filtreleme ünitelerini arayın. Eğer ince taneler yeniden dolaşırsa, aşındırıcı bir macun görevi görerek tel yüzeyine ve kalıplara zarar verirler. Isı eşanjörü verimliliği bir diğer kritik faktördür. Soğutma sistemi sürekli olarak optimum kalıp sıcaklıklarını korumalıdır. Aşırı ısınan kalıplar genişleyerek tel çapını değiştirir ve anında tolerans hatalarına neden olur. Doğru sıvı yönetimi, kalıp ömrünü binlerce kilometre çekilmiş tel kadar uzatır.
Malzeme | Yağlayıcı Türü | Birincil İşlev | Filtrasyon Gereksinimi |
|---|---|---|---|
Bakır | Su bazlı emülsiyon (%4-8 konsantrasyon) | Hızlı ısı dağılımı, orta düzeyde yağlama | İnce bakır tozu için kağıt bant veya hidrosiklon filtreleme |
Alüminyum | Saf sentetik yağ (Yüksek viskozite) | Ağır sınır yağlaması, sürtünmeyi önleme | Yapışkan alüminyum ince taneleri için toprak filtreleri veya santrifüj sistemleri |
Irgatların fiziksel düzeni telin nasıl hareket edeceğini ve deforme olacağını belirler. Düz çizgi ve koni tipi ırgat konfigürasyonları arasında seçim yapmalısınız. Düz çizgi makineleri burulmadan çizim imkanı sunar. Tel bükülmeden doğrudan bir yolda hareket eder. Bu bükülmesiz çıkış, örgü kaynağı veya özel yüksek frekanslı kabloların üretimi gibi belirli alt uygulamalar için kritik öneme sahiptir. Koni tipi makineler daha kompakttır ancak standart elektrik inşaat telleri için genellikle kabul edilebilir olan hafif bükme ve bükme kuvvetleri sağlar.
Capstan yüzey işlemleri bakım programlarını doğrudan etkiler. Standart çelik ırgatlar yüksek hızlı üretimde hızla aşınır. Tungsten karbür kaplamalı veya katı seramik halkalı makineleri değerlendirin. Bu malzemeler olağanüstü aşınma direnci ve uzun ömür sunarak telin kaymasına neden olan olukların oluşumunu önler. Ayrıca sürücü konfigürasyonunu değerlendirin. Bireysel AC motor sürücülerini tek motorlu grup sürücülerle karşılaştırın. Bireysel sürücülere sahip çift invertör sistemleri, hassas kayma kontrolü sağlayarak makinenin tel uzamasındaki küçük değişikliklere anında uyum sağlamasına olanak tanır. Bu aktif kayma dengelemesi, hızlanma ve yavaşlama aşamaları sırasında tel kopmalarını önler.
Doğru redüksiyon planlaması telin sertleşmesini ve kırılmasını önler. Malzemeye bağlı olarak draft başına optimum alan azaltımını hesaplamanız gerekir. Tipik olarak, azalmalar kalıp başına %15 ile %25 arasında değişir. Bu sınırın ötesine geçmek metali çok hızlı bir şekilde sertleştirir, kırılgan hale getirir ve kırılmaya yatkın hale getirir. Gerekli toplam redüksiyonun sorunsuz bir şekilde elde edilebilmesi için makinenin doğru sayıda kalıbı barındırması gerekir. Kalıpların geometrisi, özellikle yaklaşma açısı ve yatak uzunluğu, çizilen malzemeyle eşleşmelidir.
Makinenin kalıp tutucu tasarımını değerlendirin. Hizalama hassasiyeti tartışılamaz. Kalıp merkezin biraz dışına bile oturursa, teli eşit olmayan bir şekilde tıraş edecek, oval şekilli çıktı oluşturacak ve aşırı metal tozu üretecektir. Ayrıca hızlı takım değiştirmenin kolaylığını da inceleyin. Operatörlerin, farklı tel ölçüleri arasında geçiş yaparken aksama süresini en aza indirmek için hızlı serbest bırakma mekanizmalarına ve erişilebilir kalıp kutularına ihtiyacı vardır. Yağlayıcıyı kalıp yaklaşma açısına zorlayan basınçlı kalıp tutucular, yüksek hızlı çalışmalar sırasında kalıp ömrünü uzatmak için şiddetle tavsiye edilir.
Çizim doğal olarak metali sertleştirir. 0,4 mm ila 1,6 mm aralığındaki bakır tel için hat içi tavlama teknik bir zorunluluktur. Makaraya sarmadan hemen önce sünekliği geri kazandırır ve daha sonraki büküm veya kurulum sırasında telin kırılmadan bükülmesine olanak tanır. Bu prosesin doğrudan çekme hattına entegre edilmesi, büyük miktarda alan tasarrufu sağlar ve yavaş, parti tipi çan fırınlara olan ihtiyacı ortadan kaldırır. Tavlayıcının, doğru voltajı uygulamak ve tüm makara boyunca eşit yumuşaklık sağlamak için hat hızını mükemmel bir şekilde izlemesi gerekir.
Tavlama sistemlerini değerlendirirken DC ile AC teknolojilerini karşılaştırın. DC tavlayıcılar genellikle ince teller için daha pürüzsüz yüzey kaplamaları sağlarken, AC sistemleri sağlamdır ve bakımı daha kolaydır. Bu bileşenler sürekli sürtünmeye ve elektrik arkına dayandığından kontak halkasının dayanıklılığını kontrol edin. Nikel alaşımlı temas bantları genellikle en iyi iletkenlik ve aşınma direnci dengesini sağlar. Son olarak buhar veya nitrojen koruma bölgelerinin entegrasyonunu doğrulayın. Bu inert atmosferler tavlayıcıdan çıkan sıcak teli çevreleyerek hızlı oksidasyonu önler ve bakırın parlak ve iletken kalmasını sağlar. Bitmiş tel üzerinde su lekelerini önlemek için soğutma banyosunun hemen ardından özel bir kurutma aşaması da gereklidir.
Üretim hacmi, çok kablolu ve tek kablolu mimariler arasındaki seçimi belirler. Çok telli çekme makineleri, paralel kalıp setleri aracılığıyla 4, 8 ve hatta 16 teli aynı anda çeker. Bu, yüksek hacimli çıktıda katlanarak artan bir artış sağlar ve bu da onu çok sayıda standart inşaat teli veya otomotiv kabloları için ideal kılar. Ancak bu verim, önemli düzeyde operasyonel karmaşıklığı da beraberinde getiriyor. İlk kurulum, tüm tellerin eşit şekilde gerildiğinden emin olmak için ayrıntılara titizlikle dikkat edilmesini gerektirir.
Tek telli makineler operasyonel basitlik ve maksimum esneklik sunar. Tel boyutlarını sık sık değiştiren veya özel alaşımlar kullanan tesisler için mükemmeldirler. Çok telli kurulumların kalıp bakım programlarınız üzerindeki etkisini değerlendirin. 16 telli bir makine, yüzlerce kalıbın aynı anda yönetilmesini gerektirir. Ayrıca bağlama süreleri de önemli ölçüde artar. Çok telli kurulumda bir tel koparsa, tüm makinenin durması gerekir; bu da operatörlerin hızlı kurtarma prosedürlerinde çok becerikli olmaması durumunda genel ekipman verimliliğini (OEE) azaltır.
Tesis yerleşimi ve hizmet kapasiteleri ekipman seçiminde önemli bir rol oynamaktadır. Çok telli makineler, üretilen tel başına oldukça yoğunlaştırılmış bir ayak izi sunar. Tek kablolu bir makineyle kabaca aynı fiziksel alanda dört kat daha fazla çıktı üretebilirsiniz. Bununla birlikte, yoğunlaştırılmış güç çekişi, birden fazla çekiş yolundan eş zamanlı ısı oluşumunun üstesinden gelmek için ağır hizmet tipi elektrik altyapısı ve büyük soğutma sıvısı rezervuarları gerektirir.
İki mimari arasındaki kilogram başına kilovat enerji tüketimi ölçümlerini analiz edin. Çok telli makineler genellikle tam kapasitede daha verimli çalışarak temel mekanik kayıpları birden fazla kabloya yayar. Tek kablolu makineler, kilogram çıktı başına biraz daha fazla enerji tüketebilir ancak talebin düşük olduğu dönemlerde tüm tesisin üretim akışını durdurmadan gücü tamamen kapatma olanağı sunar. Bu modülerlik, tesis yöneticilerinin, temel enerjiyi boşa harcamadan acil sipariş gereksinimlerine göre üretimi artırma veya azaltma olanağı sağlar.
Tel kırılması üretim programlarını bozar ve hammadde israfına neden olur. Ara kablo kırılmasının birincil nedenlerini belirlemek, azaltmanın ilk adımıdır. Kalıp aşınması, redüksiyon oranını değiştiren ve çekme gerilimini artıran en yaygın sorundur. Uygun olmayan yağlayıcı konsantrasyonu sürtünme oluşumuna yol açarak telin termal gerilim nedeniyle kopmasına neden olur. Mekanik bağlanma veya elektrik arızalarından kaynaklanan gerilim artışları da ani kopmalara neden olur. Operatörler, yağlama arızalarını önlemek için çekme sıvısı konsantrasyonunu refraktometreler kullanarak günlük olarak izlemelidir.
Bu riskleri azaltmak için tasarlanan makine özelliklerini aktif olarak değerlendirin. Otomatik gerilim dansçıları ani mekanik şokları emer ve gerçek zamanlı konum verilerini sürücülere geri gönderir. Hassas PLC senkronizasyonu, sabit gerilimi koruyarak tüm ırgatların mükemmel uyum içinde hızlanmasını ve yavaşlamasını sağlar. Hızlı durdurma fren sistemleri önemlidir. Bir kopma meydana gelirse, gevşek telin ırgatlara dolanmasını ve saatlerce aksamaya neden olmasını önlemek için makinenin anında durması gerekir. Ana tahrik millerindeki pnömatik disk frenler, bu güvenlik özelliği için gereken hızlı yavaşlamayı sağlar.
Ara çekme makinesi izole olarak çalışmaz. Bitmiş teli kusursuz bir şekilde bir sonraki aşamaya aktarmalıdır. Çekme makinesinin otomatik çift makaralı, dinamik sarıcılı ve demetleme veya büküm hatları için kullanılan doğrudan besleme sistemleriyle uyumluluğunu değerlendirin. Çizim çizgisi ile biriktirici arasındaki iletişim anlık olmalıdır. Makaralayıcının çapraz mekanizması, daha sonraki ödeme işlemleri sırasında dolaşmayı önlemek için teli bobin boyunca tamamen düz bir şekilde döşemelidir.
Makara değiştirme işlemi sırasında çapraz mekanizmaları ve gerilim kontrolünü değerlendirin. Otomatik ikili makaralar, uçan teli tam üretim hızında kesmeli ve boş bir bobine aktarmalıdır. Bu, sıfır üretim kaybı sağlamak için sıfır kaymalı gerilim kontrolü gerektirir. Buradaki kesintisiz geçiş, telin gevşemesini veya hatalı şekilde üst üste binmesini önler; bu durum, daha sonraki ince tel çekme makinelerini beslerken dolaşmaya neden olabilir. Makara üzerindeki iğne tasarımı aynı zamanda operatör müdahalesini mutlak minimumda tutmak için hızlı, aletsiz bobin yükleme ve boşaltma işlemine olanak sağlamalıdır.
Endüstriyel çizim ekipmanı aşırı sürekli stres altında çalışır. Kurulumdan önce yüksek aşınmaya sahip bileşenlerin beklenen yaşam döngüsünü özetlemelisiniz. Tavlama makinesindeki ırgatların, elektrik temas bantlarının ve yüksek hızlı mil yataklarının düzenli olarak değiştirilmesi gerekecektir. Bu aralıkları anlamak, doğru bakım planlamasına olanak tanır ve çalışma sırasında ciddi arızaları önler. Ana tahrik rulmanlarına titreşim analizi uygulamak, arızaları hattın durmasına neden olmadan haftalar önce tahmin edebilir.
Satıcının tedarik zinciri şeffaflığını değerlendirin. Tescilli parçaların uluslararası olarak gönderilmesi için haftalarca beklemeyi göze alamazsınız. Dünya çapında tanınan markaların standartlaştırılmış elektrikli bileşenleriyle üretilen makinelere öncelik verin. Standartlaştırılmış PLC"ler, invertörler ve motorlar, yerel bakım ekibinizin tamamen orijinal üreticiye bağlı kalmadan hızlı bir şekilde yedek parça tedarik edebilmesini ve arızaları giderebilmesini sağlar. Contalar, kayışlar ve kasnaklar gibi mekanik bileşenler de yerel endüstriyel tedarikçilerden temin edilebilen standart metrik veya İngiliz ölçülerine uygun olmalıdır.
Modern tel üretimi büyük ölçüde verilere dayanmaktadır. Entegre HMI ve PLC sistemlerinin değerini değerlendirin. Bu arayüzler, hangi sensörün veya sürücünün kesintiyi tetiklediğini tam olarak belirleyerek gerçek zamanlı arıza teşhisi sunmalıdır. Bu, operatörlerin tahmin yürütmesini ortadan kaldırır ve ortalama onarım süresini (MTTR) büyük ölçüde azaltır. HMI, gerçek zamanlı hat hızını, tavlama voltajını ve dansçı pozisyonlarını okunması kolay tek bir kontrol panelinde göstermelidir.
Güçlü tarif yönetimi yeteneklerini arayın. Sistem, farklı tel ölçüleri ve malzemeler için gerilim profillerini, tavlama gerilimlerini ve hız ayarlarını saklamalıdır. Bu, operatörlerin tek bir düğmeye basarak üretim süreçlerini değiştirmesine olanak tanıyarak vardiyalar arasında tutarlılık sağlar. Ayrıca sistemin tesis genelindeki ERP veya MES sistemleriyle entegre olma yeteneğini doğrulayın. Kablo kopmaları, enerji tüketimi ve toplam çıkış uzunluğu hakkında gerçek zamanlı verilerin yakalanması, tüm fabrika zeminini optimize etmek ve üretim verimini doğru bir şekilde hesaplamak için gereken görünürlüğü sağlar.
Makinenin gerilim kontrolü ve yüzey bitirme özelliklerini doğrulamak için tesisinizin özel bakır veya alüminyum çubuk stoğunu kullanarak ampirik test çalıştırmaları talep edin.
İndirgeme oranlarının malzeme spesifikasyonlarınıza tam olarak uyduğundan emin olmak için üreticiyle kapsamlı bir kalıp dizisi denetimi gerçekleştirin.
Kapstanlar ve kontak halkaları gibi kritik bileşenler için yerel yedek parça bulunabilirliğine odaklanarak satıcının kurulum sonrası destek altyapısını doğrulayın.
Çapraz kirlenmeyi önlemek ve takım ömrünü uzatmak için yağlama protokollerinizi malzeme türlerine göre standartlaştırın.
C: Ara makineler genellikle doğrudan çubuk kırılma aşamalarından itibaren 2,5 mm"den 6,5 mm"ye kadar olan giriş telini kabul eder. Bu malzemeyi 0,4 mm"den 2,0 mm"ye kadar bir çıkış boyutuna indiriyorlar. Bu özel redüksiyon aralığı, ağır çubuk işleme ile hassas ince tel çekme arasındaki boşluğu mükemmel şekilde kapatır.
C: Kombine bir makineyle teknik olarak mümkün olsa da, çalışmalar arasında tüm yağlama sisteminin titizlikle temizlenmesi gerekir. Bakır su bazlı emülsiyonlar kullanırken alüminyum sentetik yağlar gerektirir. Çapraz kirlenmeyi ve sık sık tel kırılmasını önlemek için farklı kalıp geometrilerine ve gerilim profillerine de ihtiyacınız vardır.
C: Mekanik çekme işlemi metali ciddi şekilde sertleştirir. Hat içi sürekli tavlama, teli ısıtmak için kontrollü elektrik akımı uygulayarak, makaraya sarılmadan hemen önce sünekliğini geri kazandırır. Bu entegre adım, büyük miktarda alan tasarrufu sağlar ve yavaş, parti tarzı tavlama fırınlarına olan ihtiyacı tamamen ortadan kaldırır.
C: Bir çubuk kırma makinesi, ağır 8 mm"lik döküm çubuğu kırmak için devasa ırgatlar ve aşırı çekme kuvveti kullanır. Ara makineler daha küçük kalıp dizileriyle çok daha yüksek hızlarda çalışır. Ham, ağır hizmet tipi malzeme azaltımı yerine hassas gerilim kontrolüne ve kesin boyut toleranslarına odaklanırlar.
C: Çok telli makineler aynı anda 4, 8 veya 16 kablo çeker. Bu, üretim hacminde katlanarak artan bir artış sağlar ve kablo başına gereken fabrika ayak izini önemli ölçüde azaltır. Bununla birlikte, ilk kurulum prosedürleri ve eş zamanlı kalıp bakımıyla ilgili olarak daha yüksek operasyonel karmaşıklığa neden olurlar.
C: Kaydırma makineleri, çekimler arasındaki hız farklarını doğal olarak eşleştirmek için telin ırgat yüzeyinde hafifçe kaymasına olanak tanır. Kaymaz veya düz hatlı makineler, sıfır kaymayı sağlamak için ayrı tahrikler kullanır. Bu, telin burulmasını ve bükülmesini önleyerek, belirli alaşımlar veya profilli teller için kaymaz makinelerin tercih edilmesini sağlar.
C: Başlıca suçlular arasında metali aşırı zorlayan yanlış kalıp küçültme oranları, bozulmuş veya kirlenmiş çekme emülsiyonu ve aşırı derecede aşınmış ırgatlar yer alıyor. Çekme bölümü ile sürekli tavlama bölümü arasındaki gerilim uyumsuzlukları da yüksek hızlı çalışmalar sırasında telin anında kopmasına neden olacaktır.


 Türk dili
 简体中文