Görüntüleme sayısı:0 Yazar:Bu siteyi düzenle Gönderildi: 2026-08-25 Kaynak:Bu site


Tel çekme aşamalarının yanlış hizalanması aşırı kalıp aşınmasına, sık sık kırılmalara ve yüzey kalitesinin bozulmasına neden olur. Birincil ekipmanı orta düzeydeki azalmalarla başa çıkmaya zorlamak operasyonel verimliliği yok eder. Spesifikasyon dışı tellerin ince çekme aşamalarına beslenmesi, kademeli filaman arızalarına neden olur. Tesis yöneticileri ve proses mühendisleri sıklıkla birincil indirgeme ile nihai boyutlandırma arasındaki kesin geçiş noktasını tanımlamakta zorluk çekerler. Endüstri terminolojisi sıklıkla örtüşmekte ve belirsizlik yaratmaktadır. Aşırı spesifikasyona sahip makinelere sermaye harcaması riskiyle karşı karşıya kalırsınız. Ayrıca üretimde darboğaz oluşturan verimsiz, çok geçişli kurulumlar nedeniyle işletme giderlerini de şişirirsiniz. Bu kılavuz, orta ve ince tel çekme ekipmanı için teknik eşikleri, operasyonel ödünleşimleri ve entegrasyon gereksinimlerini açıklamaktadır. Özel üretim hattınız için doğru makineleri belirlemeniz için pratik bir çerçeve sağlıyoruz.
Operasyonel Köprüyü Tanımlayın: Bir ara tel çekme makinesi (genellikle orta tel çekme makinesi olarak anılır), hassas yüzey kontrolü için daha fazla aşamada daha küçük indirgemeler uygulayarak, yüksek torklu çubuk dökümü ve yüksek hızlı son boyutlandırma arasında kritik bağlantı görevi görür.
Hat İçi İşleme Verimliliği Artırır: Tavlayıcılı bir ara tel çekme makinesinin belirlenmesi, toplu işleme darboğazlarını ortadan kaldırır, malzeme sünekliğini anında geri kazandırır ve devam eden çalışma (WIP) envanterini azaltır.
Hacim ve Hassasiyet: İnce tel çekme makineleri, filaman kırılmasını önlemek için ara aşamadan sıkı bir şekilde kontrol edilen giriş gerektiren mikro çapların (tipik olarak 0,05 mm ila 1 mm) çok telli, yüksek hızlı işlenmesi için tasarlanmıştır.
Birincil indirgeme muazzam mekanik kuvvet gerektirir. Üreticiler çubuk kırma makinesini maksimum tork için tasarlıyor. Büyük çaplı stoğu yönetilebilir ara ölçülere indirir. Bu ekipmana genellikle 8 mm bakır veya 9,5 mm alüminyum çubuk beslersiniz. Makine bu ham döküm çubuğunu bir dizi büyük tungsten karbür kalıptan çekiyor. Birincil amaç yüzey mükemmelliğinden ziyade hacimsel alanın azaltılmasıdır.
Çubuk arızasının ödeme sistemi, büyük yapısal destek gerektirir. 5 tonluk sürekli döküm çubuk bobinlerini yönetmelisiniz. Snarl anahtarları ve dolaşma dedektörleri giriş noktasında bulunur. Çubuk kendi kendine takılırsa makinenin milisaniyeler içinde acil durdurma gerçekleştirmesi gerekir. Durdurulmaması ödeme standını yerden koparacaktır. Giriş kılavuz silindirleri, çubuğu ilk çekme kalıbına çarpmadan önce düzeltir. Bu, tungstenli karbürün eşit olmayan aşınmasını önler.
Bazı eski üreticiler, çubuk arızasını ilk ara çekiş olarak adlandırıyor. Modern üretim bunu kesinlikle birincil azaltma olarak sınıflandırır. Mekanik gereksinimler sonraki proseslerden büyük ölçüde farklıdır. Ağır AC motorlar devasa ırgatları çalıştırır. Ekipman agresif draft açılarıyla çalışır. Genellikle kalıp başına %25 alan azaltımını aşan, taslak başına yüksek küçültme oranları kullanır. Bu agresif işlem, daha düşük yüzey kalitesi kontrolüne neden olur. Bu çıktıyı doğrudan son boyutlandırma işlemleri için kullanamazsınız.
Ağır çekme işlemi aşırı ısı üretir. Çubuk parçalama sistemleri kalın, yüksek viskoziteli çekme yağları veya ağır emülsiyonlar gerektirir. Bu yağlayıcılar aşırı basınç altında çubuğun kalıba kaynak yapmasını önler. Çıkış kablosu tipik olarak 2,0 mm ila 3,5 mm arasında değişir. Bu tel yüzey kusurları içerir. Aynı zamanda ciddi iş sertleşmesinden de muzdariptir. Mikro boyutlandırmadan önce daha fazla iyileştirme gerektirir.
Bu ekipman birincil aşamadan gelen çıktıyı kabul eder. Tesisinizde operasyonel köprü görevi görür. Bir ara tel çekme makinesi, birden fazla ırgat boyunca sıralı, daha küçük indirgemeler uygular. Operatörler bunu genellikle orta tel çekme makinesi olarak sınıflandırır. Orta büyüklükteki bakır, alüminyum ve alaşımlı iletkenleri işler.
Ara aşama, çekme mukavemeti üzerinde daha hassas kontrol sağlar. Süreç, agresif arıza aşamasından kalan yüzey kusurlarını düzeltir. Tel geometrisini iyileştirir. Malzemeyi son mikro indirgemeye hazırlar. Giriş kablosu kabaca 2,5 mm ila 3,5 mm arasında girer. 0,4mm ile 1,2mm arasında çıkar. Bu aşama, ağır tungstenli karbür kalıplardan çok kristalli elmas (PCD) kalıplara geçiş yapar.
Operatörler ara ırgatlardaki kayma oranını izlemelidir. Kayma, ırgat telin hareketinden daha hızlı döndüğünde meydana gelir. Gerginliği korumak için kontrollü miktarda kayma gereklidir. Çok fazla kayma, aşırı sürtünme ve ısıya neden olur. Bu, çekme emülsiyonunu yakar ve tel yüzeyini çizer. Kayma oranını optimize etmek için taslak programını ayarlarsınız. Uygun kalıp sıralaması, telin, ırgatların mekanik dişlilerine uygun bir oranda uzamasını sağlar.
Burada momentumu ve gerilimi dikkatli yönetmelisiniz. Tel kütlesi önemli olmaya devam ediyor. Hızlanma ve yavaşlama aşamaları hassas dansçı kontrolü gerektirir. Ara makine metalin tane yapısını inceltir. Orta düzeyde taslak açıları kullanır. Soğutma sistemleri ağır yağdan daha hafif, su bazlı emülsiyonlara geçiş yapıyor. Bu, temiz ve pürüzsüz bir yüzey kalitesi sağlar.
Bu aşamada ince kablolar aşırı hızlarda işlenir. İnce tel çekme makinesi, 1 mm'nin altına, 0,05 mm'ye kadar düşen çapları işler. Ekipman çok telli konfigürasyonları kullanır. Aynı anda 8, 16 veya 32 kablo çekebilirsiniz. Üretim hızları genellikle saniyede 30 metreyi aşıyor.
Bu aşırı hızlarda titreşim yalıtımı hayati önem taşıyor. Makine çerçevesi, tahrik motorları tarafından üretilen yüksek frekanslı harmonikleri absorbe etmelidir. Kalıp tutuculara aktarılan herhangi bir titreşim, tel yüzeyinde mikro çatlamalara neden olacaktır. Bu gevezelik filamanı zayıflatır. İnce çekme makinelerini özel nemlendirme pedleri üzerine monte ediyoruz. Temel, çubuk kırma makineleri veya bükme hatları gibi ağır ekipmanlardan tamamen izole edilmelidir.
Yüksek çalışma süresini sürdürmek için kusursuz girdi malzemesine ihtiyacınız var. Art arda gelen kesintiler tüm hattı durduracaktır. Bir tel koparsa, genellikle bitişik tellerin birbirine dolaşması anlamına gelir. Bu, büyük kesintilere neden olur. İnce aşama, doğal veya sentetik tek kristalli elmas kalıplara dayanır. Bu kalıplar en üst düzeyde yüzey kalitesi sağlar. Katı boyut toleranslarını korurlar.
Gerilim kontrolü temel mühendislik sorunu haline gelir. Mikrofilamentler çok düşük gerilme mukavemetine sahiptir. Küçük gerilim artışları bile telin kopmasına neden olacaktır. Ekipman ultra hassas elektronik yük hücreleri kullanıyor. Mikro dansçılar tahrik motorlarına gerçek zamanlı geri bildirim sağlar. Makara mekanizması kusursuz bir geçiş gerektirir. Bu aşamadaki karışıklıklar, aşağı yöndeki ekstrüzyon veya bükme operasyonlarını mahvedecektir.
Ara aşamada kalıp başına orta düzeyde bir çekim kullanılır. Metalin yapısal bütünlüğünü korumaya odaklanırsınız. Kalıp başına alan azalması tipik olarak %15 ile %22 arasında değişir. Malzemeyi aşırı zorlamadan pürüzsüz, düzgün bir yüzey elde etmek istiyorsunuz. Kalıp geometrisi standart bir yaklaşma açısına sahiptir. Rulman uzunluğu tel çapını stabilize eder.
Çok kristalli elmas (PCD) kalıpları ara aşamaya hakimdir. PCD, tungsten karbürle karşılaştırıldığında olağanüstü aşınma direnci sunar. Orta dereceli redüksiyonların orta dereceli ısısına ve sürtünmesine dayanır. Ancak PCD, doğal elmasın mutlak pürüzsüz yüzeyine sahip değildir. 0,1 mm"nin altındaki nihai boyutlandırma için doğal tek kristalli elmas standart olarak kalır. Doğal elmas ayna görünümü sağlar. Bu kaplama, yüksek frekanslı veri kabloları veya havacılık kabloları için zorunludur.
İnce aşama mikro taslaklara dayanır. Alan azalması kalıp başına %8 ila %15"e düşer. Özel sentetik veya doğal elmas kalıpları kullanacaksınız. Temel mühendislik sorunu boyun eğmeyi önlemeyi içerir. Çekme kuvveti inceltilmiş telin akma mukavemetini aştığında boyun verme meydana gelir. Kalıp yaklaşma açıları sığlaşır. Rulman uzunlukları tel çapına göre artar. Bu geometri çizim sürtünmesini en aza indirir.
Üretim Aşaması | Birincil Kalıp Malzemesi | Taslak Başına Alan Azaltma | Tipik Yaklaşma Açısı | Yüzey İşlem Kalitesi |
|---|---|---|---|---|
Çubuk Dağılımı | Tungsten Karbür | %20 - %30 | 16° - 18° | Pürüzlü / Mat |
Orta seviye | Çok Kristalli Elmas (PCD) | %15 - %22 | 12° - 14° | Pürüzsüz / Yarı Parlak |
İnce Ebatlama | Doğal / Sentetik Elmas | %8 - %15 | 10° - 12° | Ayna / Parlak |
Kalıp çekme prosedürleri de önemli ölçüde farklılık gösterir. Ara makineler manuel çekime izin verir. Operatörler teli her kalıbın içinden çeker ve ırgat etrafına sarar. İnce çok telli makineler, özel işaretleme ve tel çekme araçları gerektirir. 32 telin mikroskobik kalıplardan geçirilmesi yüksek operatör becerisi gerektirir. Ayrıca önemli bir kurulum süresi gerektirir.
Geleneksel olarak ara kurulumlarda tek kablolar kullanılıyordu. Modern tasarımlar giderek daha fazla çok telli konfigürasyonlara sahiptir. Aynı anda iki ila dört kablo çekebilirsiniz. Bu, aşağı yönde gereken hacmi mükemmel şekilde dengeler. Dört telli bir ara makine, 32 telli bir ince çekme hattını verimli bir şekilde besleyebilir. Bu, yukarı akıştaki darboğazları önler. Zemin alanı kullanımını en üst düzeye çıkarır.
Güvenli ve verimli çalışmayı sağlamak için operatörlerin, çok telli makinelerin dizilimini yaparken katı prosedürlere uyması gerekir:
Kalıp bölmesini açmadan önce makinenin gücünü kesin ve tüm mekanik güvenlik kilitlerini devreye alın.
Eşit giriş çapları sağlamak için özel bir çok telli işaretleme makinesi kullanarak tüm tellerin uçlarını işaretleyin.
Bitişik şeritler arasında geçiş olmamasına dikkat ederek telleri giriş kılavuz silindirlerinden geçirin.
Telleri ilk kalıp setinden çekin ve paralel hizalamayı koruyarak bunları birincil ırgat etrafına sarın.
Tüm kabloların ilgili ırgat oluklarına doğru şekilde oturduğundan emin olarak, boşluğu almak için makineyi düşük hızda çalıştırın.
İnce aşama, yüksek üretim ortamlarında neredeyse yalnızca çok telli olarak çalışır. Tek telli ince çekme yalnızca özel alaşımlar veya değerli metaller için mevcuttur. Çok kablolu kurulumlar mükemmel şekilde senkronize edilmiş ödeme sistemleri gerektirir. Ara makaralar teli eşit gerilimde serbest bırakmalıdır. Kazançtaki herhangi bir engel, ince telin anında kopmasına neden olacaktır.
Çok telli konfigürasyonlar hassas ırgat kanalı açmayı gerektirir. Seramik kaplı ırgatlar eşit şekilde aşınmalıdır. Bir oyuk diğerlerinden daha hızlı aşınırsa kayma oranı değişir. Bu, söz konusu tel üzerindeki gerilimi değiştirir. Çoklu kablo demetinde tutarsız çaplara yol açar. Çok telli bağlantının başarısı için düzenli ırgat denetimi zorunlu olmaya devam ediyor.
Orta düzeyde azaltma, güçlü ırgat soğutması gerektirir. Batık tanklar veya ağır püskürtme sistemleri kullanacaksınız. Orta düzeydeki azalmalar önemli miktarda ısı üretir. Hassas dansçı gerginlik kontrolü, daha ağır tel kütlesinin momentumunu yönetir. Hızlanma sırasında sürücülerin, ağır kazanç makaralarının ataletinin üstesinden gelmesi gerekir. Aktif ön uç sürücüler, ırgat motorlarını ve biriktirici motorlarını koordine eder.
Nihai boyutlandırma, ultra hassas elektronik gerilim geri bildirimine dayanır. Yük hücreleri ağır mekanik dansçıların yerini alıyor. Bu sensörler tel gerginliğindeki gram seviyesindeki değişiklikleri tespit eder. Programlanabilir mantık denetleyicisi motor hızlarını milisaniye cinsinden ayarlar. Bu, hız rampaları sırasında kırılgan filamentlerin kopmasını önler. Biriktirme kusursuz geçiş gerektirir.
İnce makinelerdeki çapraz mekanizmalarda servo motorlar kullanılır. Mikro teli mükemmel bir şekilde yan yana yerleştiriyorlar. Üst üste binme veya boşluklar bir sonraki işlemde dolaşmaya neden olacaktır. Ara biriktiriciler daha büyük telleri tutar. Daha basit mekanik veya pnömatik travers sistemleri kullanırlar. Daha ağır tel, küçük biriktirme hatalarını kendi kendine düzeltir. Mikro tel, biriktirme hatalarını affetmez.
Orta kademelerde yüksek hacimli yağlama sistemleri kullanılır. Bu sistemler önemli miktarda ısıyı dağıtır. Yağlayıcı konsantrasyonu tipik olarak %4 ila %7 arasındadır. PH seviyelerini ve sıcaklığı sürekli izlemelisiniz. Emülsiyonun termal bozulması, kalıbın zayıf yağlamasına neden olur. Bu, çizilmeye ve kalıbın hızlı aşınmasına neden olur.
Nihai boyutlandırma, yüksek derecede filtrelenmiş, düşük viskoziteli yağlayıcılar gerektirir. Konsantrasyon %1 ila %3"e düşer. Sıfır partikül girişimini sağlamalısınız. Kirlenme mikro yüzeylerde çizilmelere neden olur. Feci kalıp arızasına yol açar. İnce çekme sistemlerinde kağıt yataklı filtreler veya gelişmiş hidrosiklonlar kullanılır. Bakır tozunu mikron seviyesine kadar uzaklaştırırlar.
Yağlama Parametresi | Ara Çizim | İnce Çizim |
|---|---|---|
Emülsiyon Konsantrasyonu | %4 - %7 | %1 - %3 |
Çalışma Sıcaklığı | 35°C - 45°C | 30°C - 40°C |
Filtrasyon Yöntemi | Hidrosiklon / Yerçekimi Çökelmesi | Kağıt Yatak / İnce Örgü Santrifüj |
pH Seviyesi Hedefi | 8,5 - 9,5 | 8.0 - 9.0 |
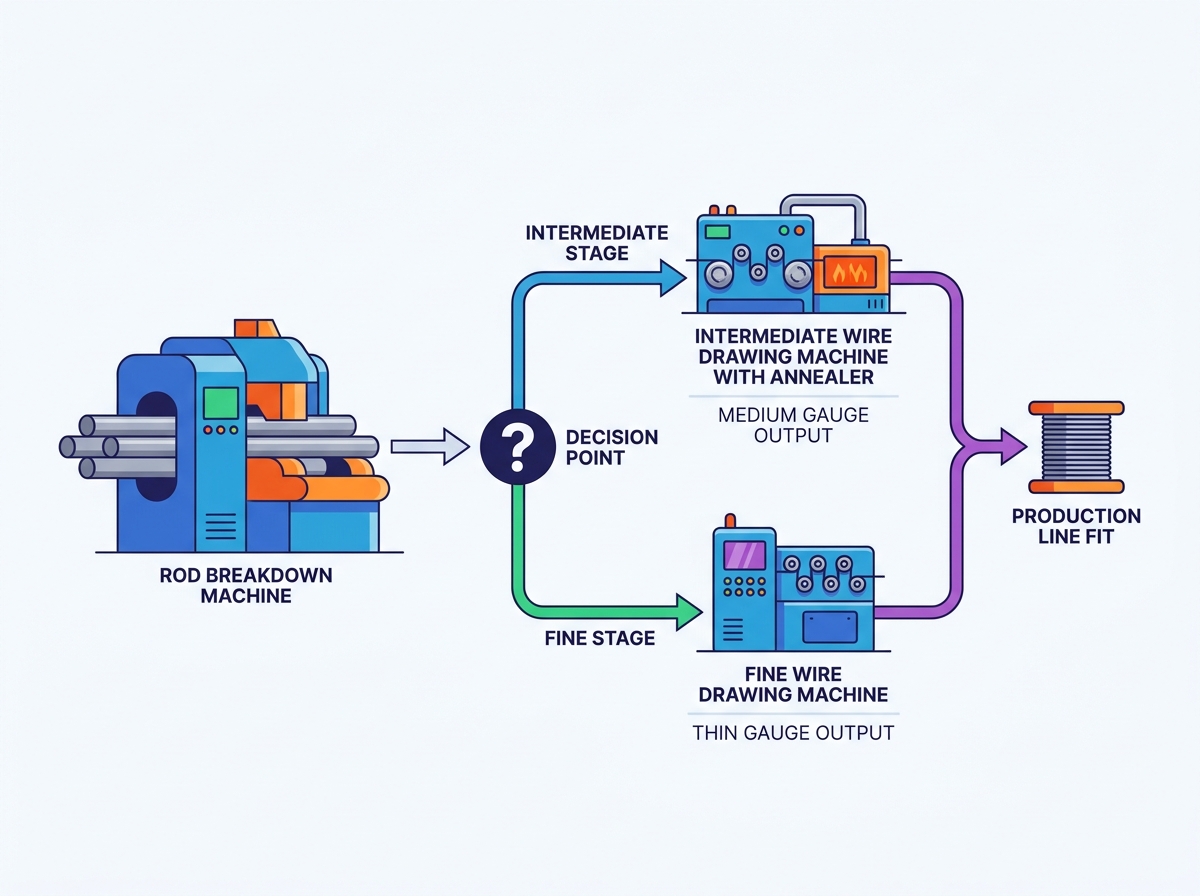
Çizim işi metali sertleştirir. Tel her kalıptan geçerken tane yapısı sıkışır ve uzar. Bu, çekme mukavemetini artırır ancak sünekliği yok eder. Tel kırılgan hale gelir. Hat içi sürekli tavlama, sünekliği hemen geri kazandırır. Tane yapısını yeniden kristalleştirir. Bu, teli daha sonraki ince çekme işlemine hazırlar.
Bir ara tel çekme makinesinin tavlayıcı ile entegre edilmesi , malzeme taşıma adımlarını ortadan kaldırır. Çevrimdışı çan tavlama fırınlarına ihtiyaç duymazsınız. Ağır makaraları toplu fırınlara taşımak zaman kaybına neden olur. Zemin alanı gereksinimlerini arttırır. Toplu tavlama aynı zamanda eşit olmayan ısınma riskini de taşır. Makaranın dış katmanları aşırı tavlanabilirken çekirdek sert kalabilir.
Sürekli hat içi tavlama, tüm makara boyunca tutarlı uzama özellikleri sağlar. Tel, elektrikli kontak halkalarının üzerinden geçer. Akım, kısa devre direnci yoluyla teli anında ısıtır. Sistem daha sonra teli bir soğutma banyosunda söndürür. Her metre tel tam olarak aynı ısıl işleme tabi tutulur. Bu, sonraki çok telli makineler için eşit sünekliği garanti eder.
Çok bölgeli DC kontak tavlama ile indüksiyon tavlamayı karşılaştırın. DC kontak tavlaması bakır ve alüminyum için en iyi sonucu verir. Tel dönen temas bantlarına temas eder. Çoklu bölgeler teli önceden ısıtır, tavlar ve yeniden ısıtır. Bu, soğutma eğrisini hassas bir şekilde kontrol eder. İndüksiyonla tavlama belirli alaşımlar için daha iyi sonuç verir. Fiziksel teması önleyerek yüzeyin çizilme riskini azaltır.
Tavlayıcıdaki gerilimi hassas bir şekilde kontrol etmelisiniz. Tel, yeniden kristalleşme sıcaklıklarına ısıtıldığında son derece yumuşak ve zayıf hale gelir. Gerginlik çok yüksekse tel gerilir ve çapı azalır. Bu, çizim bölümünde elde edilen boyutsal toleransı bozar. Tavlayıcı muhafazasında ultra düşük sürtünmeli temas bantları ve hassas dansçı kontrolleri kullanıyoruz. Tel koruyucu buhar atmosferinden çıkmadan önce soğutma bölümünün sıcaklığı oksidasyon eşiğinin altına düşürmesi gerekir.
Koruyucu gaz ortamlarına yönelik gereksinimi değerlendirin. Çıplak bakırın açık havada ısıtılması ciddi oksidasyona neden olur. Tel siyaha döner ve işe yaramaz hale gelir. Tavlayıcılar oksijeni değiştirmek için nitrojen gazı veya buhar üretimi kullanır. Buhar üretimi oldukça etkili, düşük maliyetli bir koruyucu atmosfer sağlar. Buhar ısıtma bölgesini kaplar. Kritik yüksek sıcaklık aşamasında oksidasyonu önler.
Tavlayıcı soğutma sistemini çekme yağlayıcısından ayrı olarak değerlendirmelisiniz. Söndürme banyosu temiz, soğutulmuş su gerektirir. Kirlenmiş söndürme suyu tavlanmış tel üzerinde kalıntı bırakır. Bu kalıntı ince çekme makinenizdeki mikro kalıpları tıkayacaktır. Tavlama söndürme sistemi için özel ısı eşanjörleri ve filtreleme ünitelerini belirtin.
Gelişmiş, hızlı değiştirilebilen kalıp tutuculara sahip, yüksek kapasiteli bir ara kuruluma yatırım yapın. Başarı, yüksek mekanik çalışma süresi gerektirir. Hızlı çap değişimleri üretimin akıcı olmasını sağlar. Tesisiniz doğrudan büküm veya ekstrüzyon hatlarına orta kalınlıkta tel sağlıyorsa, üretime odaklanın. Burada çok telli karmaşıklığa ihtiyacınız yok.
Sürekli çift biriktiricileri entegre edin. Çift makaralı, çalışan teli otomatik olarak dolu makaradan boş makaraya tam hat hızında aktarır. Bu, aksama süresini en aza indirir. Makara her dolduğunda makineyi durdurmaktan kurtulursunuz. Sarma sistemleri başka bir seçenek sunar. Ölü blok sarıcılar teli büyük karton varillere bırakır. Bu, alt müşterilere büyük miktarda sürekli yük sağlar.
Irgat dayanıklılığına odaklanın. Seramik kaplı ırgatlar aşınmaya sertleştirilmiş çelikten daha iyi direnç gösterir. Çekme konilerini düzenli olarak inceleyin. Yivli ırgatlar telin kaymasına neden olur. Bu yüzey kaplamasına zarar verir. Irgatlar için sıkı bir önleyici bakım programının uygulanması, tutarlı orta seviye çıktı sağlar.
Son boyutlandırma ekipmanınızı beslemek için ara çıktıyı kesinlikle standartlaştırın. Çok telli bir ara kurulum düşünün. Çift telli veya dört telli bir ara makine, 16 telli hassas makinenin getiri gereksinimlerine mükemmel şekilde uyar. Bu, yukarı akıştaki darboğazları önler. Makara taşıma lojistiğinizi kolaylaştırır.
Başarı, giriş çapında mutlak bir tekdüzelik gerektirir. Orta aşamadaki çekme mukavemeti tamamen tutarlı kalmalıdır. Buradaki herhangi bir değişiklik, çok telli makinede kademeli tel kopmalarına neden olur. Bir ara makarada sert noktalar varsa, ince çekme sırasında söz konusu tel kopacaktır. Bu, genel ekipman etkinliğini yok eder.
Ara makaralara sıkı kalite kontrolü uygulayın. Her makarayı tartın. Aynı kablo uzunluklarını sağlayın. Çok telli ince makineler, tüm ödeme makaraları aynı anda boşaldığında en iyi şekilde çalışır. Uyumsuz makara uzunlukları, operatörlerin makaraları tek tek değiştirmek için makineyi sık sık durdurmasına neden olur. Bu da üretim verimliliğini bozar.
İlk ekipman maliyetini uzun vadeli enerji tüketimiyle karşılaştırın. Motorların ve sürücülerin verimliliğine bakın. Kalıcı mıknatıslı senkron motorlar daha yüksek bir başlangıç fiyatı talep eder. Ancak on yıllık kullanım ömrü boyunca elektrik tüketimini önemli ölçüde azaltırlar. Sürücü mimarisini değerlendirin. Ortak DC bara sistemleri, frenleme ve motor sürücüleri arasında rejeneratif gücü paylaşır.
Kalıp değiştirme oranlarını hesaplayın. Ucuz makineler titreşir. Titreşim çok kristalli elmasları yok eder ve hızla ölür. Sağlam bir makine çerçevesinin ön maliyeti daha yüksektir ancak kalıp değiştirme masraflarından binlerce tasarruf sağlar. Yağlayıcı filtreleme maliyetlerindeki faktör. Zayıf filtreleme, binlerce litre emülsiyonu sık sık boşaltmanıza ve değiştirmenize neden olur. Üst düzey hidrosiklon sistemleri soğutma sıvısının ömrünü süresiz olarak uzatır.
Operatör eğitim gereksinimlerindeki faktör. Sezgisel dokunmatik ekranlara sahip gelişmiş PLC kontrolleri öğrenme eğrisini azaltır. Otomatik tel çekme yardımcılarına sahip makineler operatörün yorgunluğunu azaltır. Yerel yedek parçaların bulunabilirliğini değerlendirin. Tescilli elektronik kartların ithal edilmesi büyük kesintilere neden olur. Standartlaştırılmış, kullanıma hazır otomasyon bileşenleri uzun vadeli bakım risklerini azaltır.
Kötü çekilmiş çubuk, kademeli arızalara neden olur. Ovallik veya yüzey kapanımları ara aşamalara geçer. Orta kalıplar ovalliği düzeltmeye çalışır. Bu, eşit olmayan kalıp aşınmasına neden olur. Yüzey kalıntıları kalıpları çizer ve teli kırar. Tel inceldikçe kırılmaların çoğaldığını göreceksiniz.
Hat içi lazer çap ölçüm cihazlarını uygulayın. Bu göstergeleri ana çıkış ile orta giriş arasına takın. Lazer teli iki eksende tarar. Ovalliği anında algılar. Girdap akımı kusur dedektörlerini takın. Bu sensörler bakırdaki iç boşlukları veya yüzey çatlaklarını tespit eder. Bu kusurların ara makineye girmeden önce tespit edilmesi, büyük arıza sürelerinden tasarruf sağlar.
Arıza operatörleri ile ara operatörler arasında sıkı bir iletişim kurun. Arıza kalıpları aşınırsa, ara makineye büyük boyutlu tel alınır. Bu, ilk ara taslağı aşırı yükler. Motor arızalarına ve tel kopmalarına neden olur. Birincil aşamada düzenli kalıp denetimi, sonraki ekipmanı korur.
Çalışma ömrünü aşan kalıpların çalıştırılması arızalı kabloyu garanti eder. Kalıp aşındıkça yatak uzunluğu kısalır ve çap artar. Bu, sonraki kalıbın indirgeme oranını değiştirir. Bir sonraki kalıbı tasarlanandan daha ağır bir taslak almaya zorlar.
Sıkı bir kalıp ölçüm programı uygulayın. Her makaranın çıkış çapını kontrol etmek için lazer mikrometreler kullanın. Çap üst tolerans sınırına yaklaştığında kalıp dizisinin tamamını çekin. Çoklu kalıp kurulumunda tekli kalıpları değiştirmeyin. Makine genelinde doğru uzama oranlarını korumak için setin tamamını değiştirin. Aşınmış kalıpları yeniden boyutlandırma ve yeniden cilalama için işleme odasına gönderin.
Yetersiz filtreleme partikül oluşumuna neden olur. Emülsiyonda bakır tozu birikir. Bu, kalıp puanlamasına neden olur. Tel yüzey kusurlarını yok eder. Kaptanın erken aşınmasını hızlandırır. Kirli soğutma sıvısı taşlama macunu gibi davranır. Çizim kalıplarınızın kesin geometrisini yok eder.
Merkezi, yüksek kapasiteli filtreleme sistemlerini belirtin. İnce çizim için kağıt yataklı filtreler kullanın. Ara çizim için hidrosiklon üniteleri kullanın. Filtrelemeyi özel olarak malzeme ve çizim aşamasına göre uyarlayın. Alüminyum çekme, bakır çekmeden farklı filtrasyon mekaniği gerektirir. Alüminyum tozu yüzer, bakır tozu ise batar. Tanklarınızı buna göre tasarlayın.
Soğutma suyu sıcaklığını sıkı bir şekilde izleyin. Sıcak emülsiyon kimyasal olarak parçalanır. Kayganlığını kaybeder. Soğuk emülsiyon çok viskoz hale gelir. Kalıp geometrisine nüfuz edemez. Oransal valfli otomatik soğutma sistemleri kurun. Optimum çizim performansı için soğutma sıvısı sıcaklığını üç derecelik sıkı bir aralıkta tutun.
Ağır makaraların makineler arasında taşınması, taşıma hasarına neden olur. Forkliftler ve tavan vinçleri sıklıkla makaraların flanşlarına çarpar. Bükülmüş bir flanş, bir sonraki makinedeki ödeme işlemi sırasında telin takılmasına neden olacaktır. Bu, yüksek hızlarda anında tel kopmasına neden olur.
Özel makara taşıma manipülatörleri kullanın. Operatörleri, makara flanşlarını ödeme standlarına yüklemeden önce incelemeleri konusunda eğitin. Hasarlı makaralar için bir karantina alanı oluşturun. Bükülmüş makaraları derhal onarın veya hurdaya çıkarın. Yeni bir makaranın maliyeti, yüksek hızlı tel kopmasının neden olduğu aksama süresiyle karşılaştırıldığında ihmal edilebilir düzeydedir.
Hız değişimlerinde sıklıkla tel kopması meydana gelir. Tavlayıcının atlanması gerilim dengesizliğine neden olur. Makara değişimleri ani gerilim artışlarına neden olur. Ağır makaraların mekanik ataleti tahrik motorlarıyla mücadele eder. Motorlar birkaç milisaniye bile gecikse tel kopar.
Gelişmiş PLC tabanlı senkronizasyon gerektirir. Aktif ön uç sürücüleri kullanın. Bu sürücüler çekme ırgatlarının, tavlama halkalarının ve sarma makaralarının hızlarına mükemmel şekilde uyum sağlar. PID kontrol döngüleri milisaniye cinsinden yürütülmelidir. Dansçı pnömatiğini dikkatli bir şekilde ayarlayın. Yavaş dansçı silindirler gerilim geçişlerini absorbe etmekte başarısız oluyor.
Ödeme standlarında rejeneratif frenleme uygulayın. Mekanik sürtünmeli frenler aşınır ve dengesiz bir şekilde kavranır. Bu, sarsıntılı bir getiri gerilimine neden olur. Rejeneratif sürücülere sahip motorlu getiriler, mükemmel derecede pürüzsüz bir arka gerilim sağlar. Ayrıca yavaşlama sırasında elektrik gücünü makine ızgarasına geri beslerler. Bu, genel makine stabilitesini artırır.
Kusur / Belirti | Ortak Kök Neden | Düzeltici Faaliyet |
|---|---|---|
Fincan ve Koni Arası | Aşırı gerilim / Kalıp aşınması | Taslak programı kontrol edin ve aşınmış kalıpları değiştirin. |
Çekme Yapısı | Yanlış hizalanmış getiri / Karışıklık | Makara flanşlarını inceleyin ve ödeme freni gerginliğini ayarlayın. |
Yüzey Puanlaması | Kirlenmiş yağlayıcı | Filtreleme sistemini temizleyin ve filtre ortamını değiştirin. |
Renk Değişikliği / Oksidasyon | Tavlayıcı buhar arızası | Buhar jeneratörü su seviyelerini ve basıncını kontrol edin. |
Ara girdi için bir temel oluşturmak üzere hat içi lazer mikrometreleri kullanarak mevcut birincil azaltma çıkış toleranslarınızı denetleyin.
Hızlanma aşamaları sırasında motorun aşırı yüklenmesini önlemek için planlanan tüm kalıp dizilerinde gerekli azaltma oranlarınızı hesaplayın.
Ekipman spesifikasyonlarını tamamlamadan önce, kısa listedeki makine üreticilerinden özel tel alaşımlarınızla belgelenmiş deneme çalışmaları talep edin.
Sürekli hat içi tavlama entegrasyonu ve makara kullanımı için gereken tam kaplama alanını doğrulamak üzere tesisinizin taban alanını haritalandırın.
C: Giriş çapları bakır ve alüminyum için genellikle 2,5 mm"den 3,5 mm"ye kadar değişir. Bu büyük ölçüde birincil indirgeme ekipmanınızın çıkış özelliklerine bağlıdır. Makine daha sonra bu stoğu, sonraki işlemler için 0,4 mm ile 1,2 mm arasındaki aralıklara indirir.
C: Evet. Endüstri profesyonelleri bu terimleri birbirinin yerine kullanır. Her ikisi de, ağır birincil indirgeme ile yüksek hızlı nihai mikro boyutlandırma arasındaki boşluğu dolduran ekipmanı ifade eder. Orta derecede indirgeme oranlarını idare ederler ve sonraki ince çizim için yüzey kaplamasını hazırlarlar.
C: Birincil indirgeme ünitesi, ham 8 mm"lik döküm çubuğunu parçalamak için büyük bir tork sağlar. Agresif taslak açıları ve büyük kalıplar kullanır. Ara ünite işlenmiş teli alır ve çapı iyileştirmek ve yüzey kusurlarını düzeltmek için daha küçük, sıralı küçültmeler uygular.
C: Sonraki prosesleriniz yüksek süneklik gerektirdiğinde hat içi tavlamayı entegre etmelisiniz. Çizim işi metali sertleştirir. Sürekli hat içi tavlama, makaraları çevrimdışı toplu fırınlara taşımaya gerek kalmadan esnekliği anında geri kazandırır. Bu entegrasyon, malzeme taşıma ve devam eden çalışma envanterini büyük ölçüde azaltır.
C: Evet. Eski modeller tek telleri işlerken, modern tesisler sıklıkla çok telli ara kurulumları kullanır. İki ila dört kablonun aynı anda çekilmesi, üretim hacimlerinin dengelenmesine yardımcı olur. Bu, yukarı yönde darboğazlar oluşturmadan yüksek hızlı 16 telli veya 32 telli son boyutlandırma hatlarını yeterli şekilde besleyebilmenizi sağlar.


 Türk dili
 简体中文